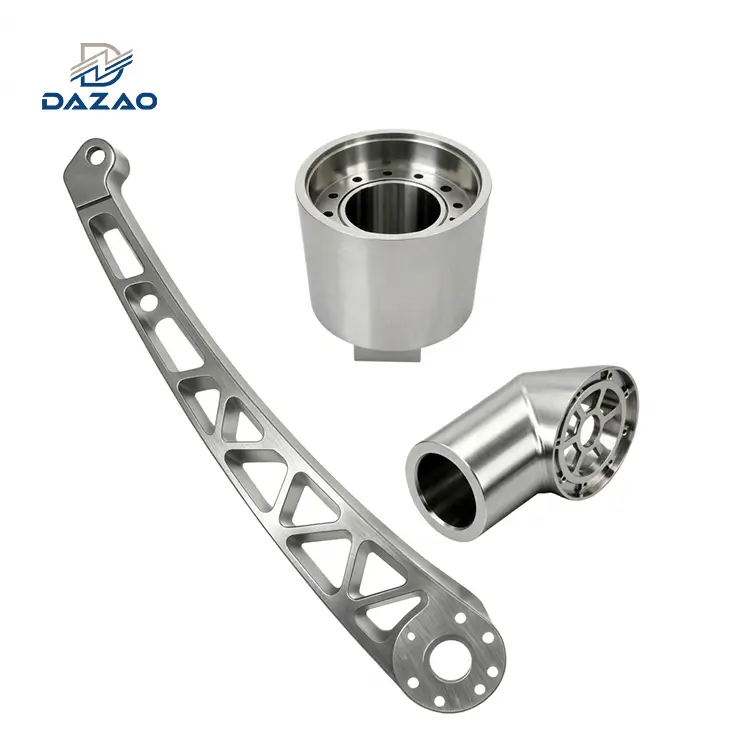
Избиранеавтомобилен алуминийизисква балансиране на границата на провлачване, цикличните граници на умора, топлопроводимостта и микроструктурната стабилност. За структурниалуминиеви части за електромобили, 6061-T6 и 6082-T6 екструзии, съчетани с прецизностCNC алуминиеви автомобилни частимашинната обработка осигурява базовата линия за тави за батерии и корпуси на мотори. Силен-стресалуминиеви части на окачванетотърсене ковано 6082-T6 или заготовка 7075-T6, докато голям обемалуминиеви компоненти на двигателяразчитайте на лят A380 или топлинно{1}}обработен A356-T6. Обработката на тънко-стенни EV кутии изисква контролирани цикли на грубо-обработване и облекчаване на напрежението след обработката, за да се поддържа геометричната плоскост на уплътнението в рамките на 0,05 mm при разстояния над 1000 mm.
Автомобилни алуминиеви материали в модерното олекотяване: структурна еволюция от ICE към EV платформи
Интегрирането на автомобилния алуминий се измести от основно намаляване на масата към мулти-физична функционална оптимизация. Модерните архитектури на превозни средства изискват структурни метали за едновременно управление на механични натоварвания, разсейване на топлинна енергия от силова електроника, осигуряване на затихване на електромагнитни смущения (EMI) и поддържане на структурната цялост по време на катастрофи.
Мулти{0}}изисквания за ефективност на физиката: Електрически превозни средства с батерии (BEV) срещу системи за задвижване
Изискванията към материалите се различават значително в различните задвижващи архитектури:
· Силови агрегати с вътрешно горене:Съсредоточете се върху якостта на умора при повишена{0}}температура, продължителната устойчивост на излагане на въглеводороди и акустичното затихване при хармонични вибрации. Компоненти като цилиндрови блокове, кутии на трансмисията и скоби на алтернатора работят в термични режими, вариращи от 90 градуса до 220 градуса, което изисква стабилност на размерите при продължителни термични цикли.
· Архитектури на електрически превозни средства (EV):Дайте приоритет на съотношенията-към-тегло, за да компенсирате батерийни пакети от 400 kg до 700 kg, висока топлопроводимост за-термични плочи с течно охлаждане и строго херметично запечатване. Аналуминиев корпус на батериятаилиалуминиев корпус на двигателятрябва да поддържа класове за защита от проникване IP67 и IP68 при силно огъване на тялото при усукване, като същевременно действа като EMI щит срещу честоти на превключване на инвертора, надвишаващи 20 kHz.
Спектър на производствения маршрут: прецизна CNC обработка, екструдиране, леене и коване
Постигането на необходимата механична производителност във фазите на прототип, малък{0}}обем и масово-производство изисква различни маршрути на обработка:
1. 5-Прецизна обработка на Axis CNC:Служи като основен метод за производство на прототипи, платформи с производителност с малък{0}}обем и високо{1}}прецизна последваща-обработка на ляти и ковани заготовки. Използвайки установеналуминиево ръководство за CNC обработкапротоколите позволяват валидиране на прототип без скъпи първоначални инвестиции в инструментална екипировка, поддържайки GD&T толеранси до ±0,010 mm.
2. Екструдиране и хидроформоване:Основата за надлъжни релси на шасито, странични прагове и странични рамки на батерийния пакет. Дизайнът на профилите включва вътрешни много-клетъчни мрежи, проектирани да се огъват предвидимо при аксиални ударни сили.
3. Леене под високо{1}}налягане (HPDC) и гига-леене:Доминира високо{0}}обемното структурно производство чрез консолидиране на много-компонентни щамповани листове в единични-задни части на корпуса и ударни кули с помощта на специализирани пластични алуминиеви сплави.
4. Затворено-прецизно коване:Запазено за безопасност-критичноалуминиеви компоненти на шаситоподложени на силно многопосочно циклично натоварване, включително контролни рамена на окачването, главини на колела и кормилни накрайници.
В производственото съоръжение Dazao производството на автомобилни компоненти изисква справяне с металургичното състояние на суровината преди рязане. Облекчаването на остатъчното напрежение, оптимизирането на ориентациите на границите на зърната и прилагането на прецизни скорости на подаване на зъб предотвратяват неочаквано изместване на размерите по време на окончателното сглобяване.
Матрица за избор на автомобилни алуминиеви сплави: Свойства на ковани срещу ляти материали
Избирането нанай-добрата алуминиева сплав за автомобилни частиизисква оценка на якостта на провлачване, удължението при скъсване, корозионното поведение в пътна-солна среда и високо-обработваемостта.

Автомобилни части от кован алуминий:-Задълбочена оценка на сериите 5xxx, 6xxx и 7xxx
Серия 5xxx (система Al-Mg: 5052, 5083)
Не-термообработваеми-сплави, подсилени чрез твърд разтвор и студена обработка.
· 5052-H32:Предлага изключителна устойчивост на корозия,-предизвикана от хлорид и висока якост на умора (115 MPa граница на обратно огъване). Често срещан в ламаринени предпазни плочи на дъното на каросерията и резервоари за дълбоко-изтеглена течност.
· 5083-H111:Отличава се с високо съдържание на магнезий (4,0% до 4,9% Mg), осигуряващо превъзходна заваряемост и абсорбция на енергия. Използва се в заварени основни корита на батерии и устойчиви на удар -структури на шасито на автобуси.
Серия 6xxx (система Al-Mg-Si: 6061, 6082, 6063)
Утаително{0}}закалени сплави, които служат като индустриален стандарт за CNC алуминиеви автомобилни части и структурни екструдирани рамки.
· 6061-T6: Граница на провлачване По-голяма или равна на 276 MPa, крайна якост на опън По-голяма или равна на 310 MPa. Фина дисперсия на Mg2Si преципитатите осигуряват отлично образуване на стружки по време на високоскоростно фрезоване-. След стандартизирани6061 указания за CNC обработка на алуминийпозволява на машинистите да постигнат покритие на повърхността до Ra 0,8 µm, като същевременно предотвратяват -гнезденето на стружки върху високо-скоростни шпиндели. Използва се за структурниалуминиеви автомобилни скоби, корпуси на сензори и разпределителни колектори за течности.
· 6082-T6: Европейски стандарт за структурни приложения, осигуряващ 10% до 15% по-висока граница на провлачване (по-голяма или равна на 310 MPa) и превъзходна якост на удар в сравнение с 6061. Стандартният избор заалуминиеви части на окачването, връзки за монтаж на подрамка и куки за теглене.
· 6063-T6:По-ниска якост (добив По-голям или равен на 170 MPa), но превъзходна екструдируемост и качество на повърхността. Преглед специализиран6063 практики за обработка на алуминийпомага на инженерните екипи да поддържат прецизни дебелини на стените на сложни много{0}}празни профили за течно охлаждане и периметърни бариери срещу сблъсък на батерийния пакет.
Серия 7xxx (Al-Zn-Mg-Cu система: 7075)
Свръх{0}}високо{1}}якостен аерокосмически-материал, използван там, където намаляването на масата е основното инженерно ограничение.
· 7075-T6: Граница на провлачване надвишава 500 MPa с крайна якост на опън от 570 MPa, съответстваща или надвишаваща структурните меки стомани при една-трета от плътността. Прилага се при състезателни стойки на окачване, високо-натоварени рамена за наклон и диференциални монтажни скоби. Включване на доказано7075 алуминиеви CNC техники за обработкапредотвратява локализирана концентрация на напрежение по време на дълбоки операции на джобове върху високо{0}}натоварени колони на окачване.
· Инженерно ограничение: 7075-T6 проявява чувствителност към корозионно напукване под напрежение (SCC) по протежение на границите на зърната при продължително напрежение на опън и корозивни среди. Не подлежи на заваряване чрез стопяване и изисква твърдо анодиране или преобразуващи покрития, когато е изложен на пътни пръски.
Автомобилни части от лят алуминий: A380 срещу A356-T6 Структурна цялост и плавност
· A380 / ADC12 (Al-Si-Cu система):Сплав за-леене-под налягане с висока течливост и стабилност на размерите. Съдържанието на силиций (7,5% до 9,5%) подпомага запълването на матрицата за тънко-стенни части, докато медта (3,0% до 4,0%) повишава твърдостта и обработваемостта. Приемане на напредналипроцедури за CNC обработка на лят алуминийминимизира износването на инструмента, причинено от твърди силициеви включвания в A380 и ADC12 отливки под налягане. Използва се за капаци на ангренажни вериги, кутии на скоростни кутии и кутии на малки електродвигатели.
· A356 / AlSi7Mg0.3 (система Al-Si-Mg):Сплав за постоянно леене под ниско{0}}налягане. Когато се третира до температура T6 (топлинно -обработен разтвор, закален и изкуствено състарен), удължението достига 6% до 10% с граница на провлачване, по-голяма или равна на 205 MPa. Използва се заавтомобилни части от лят алуминийизискващи поглъщане на енергията на удара, като кормилни накрайници, възли на подрамка и колела.
Матрица за механични и термични характеристики за автомобилни алуминиеви сплави
|
Сплав и темпер |
форма |
Граница на провлачване (MPa) |
Максимална якост на опън (MPa) |
Удължение при скъсване (%) |
Топлопроводимост (W/m·K) |
Оценка за обработваемост (индекс 1-100) |
Основно автомобилно приложение |
|
5052-H32 |
Кован лист |
195 |
230 |
12 |
138 |
55 (гума) |
Подложни щитове, резервоари за гориво |
|
6061-T6 |
Кована заготовка/плоча |
276 |
310 |
12 |
167 |
85 (отличен) |
CNC машинни автомобилни части, скоби |
|
6082-T6 |
Кована екструзия/бар |
310 |
340 |
10 |
170 |
80 (Добър) |
Щангови връзки за окачване, напречни греди на шасито |
|
6063-T6 |
Екструдиран профил |
170 |
215 |
12 |
200 |
70 (умерено) |
Акумулаторни студени плочи, краш кутии |
|
7075-T6 |
Кована заготовка/плоча |
503 |
572 |
11 |
130 |
75 (Къси чипове) |
Високо{0}}натоварващи стойки на окачване, центрове за моторни спортове |
|
A380 (както е излято) |
Лято под налягане под-високо налягане |
160 |
330 |
3.5 |
96 |
70 (абразив) |
Капаци на двигатели, корпуси на трансмисия |
|
A356-T6 |
Леене под-ниско налягане |
205 |
290 |
8 |
150 |
75 (униформа) |
Кормилни накрайници, подрамки на окачването |
Автомобилни алуминиеви компоненти: Разбивка на системите и съответствие на производствения процес
Изборът на подходящ материал и производствен процес изисква съгласуване на функционалната динамика на компонента с физиката на производството.

Алуминиеви EV компоненти: Алуминиев корпус на батерията и корпуси на двигатели с-течно охлаждане
Алуминиев корпус на батерията
Корпусите за батерии служат като основен структурен под на съвременните EV платформи, като същевременно защитават клетките срещу механично проникване и термични изблици.
· Материална стратегия:Периметровите рамки използват куха много{0}}камераавтомобилно екструдиране на алуминийпрофили в 6063-T6 или 6082-T6, заварени чрез заваряване чрез триене и разбъркване (FSW), за да се сведе до минимум разграждането в зоната, засегната от топлина (HAZ). Долната част на корпуса използва лист 5083-H111 за устойчивост на пробиване.
· Предизвикателства при обработката:Горните и долните свързващи фланци изискват пост{0}}заваркависоко{0}}прецизни 5-осни фрезови услуги с ЦПУза създаване на непрекъсната уплътняваща повърхност с толеранс на плоскост по-малък или равен на 0,05 mm в разстояния от 1500 mm до 2000 mm, предотвратявайки издухване на силиконовото уплътнение при импулси на вътрешно налягане.
Алуминиев корпус на двигателя и инверторни кутии
Статорите на тягови двигатели с висока-мощност генерират плътност на топлинния поток над 10 W/cm², което изисква интегрирани-охлаждащи кожуси с течност.
· Дизайн и материал:Монолитна 6061-T6 заготовка или отлята под ниско налягане A356-T6, включваща непрекъснати вътрешни спирални охлаждащи канали.
· Допустими отклонения при обработка:Вътрешните диаметри на отвора на статора изискват машинна обработка до границите на толерантност ISO H7 (обикновено +0.025/-0,000 mm) със закръгленост и цилиндричност, поддържани в рамките на 0,008 mm. Това предотвратява разместването на лагерите и промените във въздушната междина при скорости на въртене над 18 000 RPM.
Динамични алуминиеви части на окачването и алуминиеви компоненти на шасито подложени на циклично напрежение
Алуминиеви части на окачването и контролни рамена
Връзките на окачването издържат на комбинирани циклични натоварвания, състоящи се от високо{0}}честотни вибрации на пътя и екстремни удари от удари в бордюри.
· Избор на материал:Затворен-кован 6082-T6 за превозни средства с голям-обем; 5-осно фрезована заготовка 7075-T6 за приложения с производителност с малък обем.
· Инженерни параметри:Отворите на шарнирните -сглобки на контролното рамо и гнездата на втулките изискват грапавост на вътрешната повърхност от Ra По-малка или равна на 0,4 µm, за да се предотврати износване от нахлузване и образуване на микро-пукнатини по време на динамично шарнирно окачване.
Алуминиеви компоненти на шасито и кормилни накрайници
· Строителна механика:Кокалчетата трябва да поддържат висок наклон и твърдост на пръстите при високи-g натоварвания в завой без катастрофално крехко счупване по време на странични удари.
· Съпоставяне на процеса:Отлети A356-T6 или ковани 6082-T6 компоненти се подлагат на многоосно фрезоване с ЦПУ за обработка на прецизни монтажни издатини на шублер, отвори за лагери на колела и конуси за закрепване на свързващи пръти. Траекториите на инструмента трябва да съчетават вътрешните радиуси на филето (минимум R 3,0 mm), за да се елиминират локализираните щрангове на напрежението.
Алуминиеви компоненти на двигателя и високо{0}}прецизни алуминиеви автомобилни скоби
Алуминиеви компоненти на двигателя
· Цилиндрови глави и двигателни блокове:A356-T6 или полутвърдо формовани алуминиеви сплави, проектирани да поддържат устойчивост на умора при пикови налягания на горене в цилиндъра, достигащи 180 бара.
· CNC обработка на седлото на клапана и водача:Високо{0}}скоростно разширяване на PCD (поликристален диамант) и рязане с кръгова интерполация за постигане на концентричност на леглото на клапана в рамките на 0,012 mm спрямо централната линия на водещия отвор.
Алуминиеви автомобилни скоби и корпуси
· Скоби за монтаж на двигателя и аксесоари:Отлети ADC12 или CNC машинно обработени скоби 6061-T6, проектирани чрез оптимизиране на структурната топология. Дебелината на ребрата, конусните преходи на стената-и разстоянията между болтовете са пропорционални, за да изместят естествените резонансни честоти на компонентите над 400 Hz, изолирайки кабината на превозното средство от задвижващия механизъм NVH (шум, грубост и вибрации).
Производство на алуминиеви автомобилни части с ЦПУ: 3 критични клопки при проектирането на цех-подове
Инженерните учебници и онлайн селекторите на материали обикновено предполагат хомогенни изотропни материали и идеализирани геометрии. В действително производство в Dazao, трансформиране на суровиниавтомобилни алуминиеви материаливъв функционални възли разкрива тежки физически режими на повреда, ако се пренебрегнат структурната механика и термичната динамика.

Клопка 1: Освобождаване на остатъчно напрежение и изкривяване в тънкостенни-алуминиеви автомобилни корпуси
Голям-отпечатъкалуминиеви EV компоненти, като например инверторни радиатори и капаци на трансмисията, често изискват до 85% обемно отстраняване на материал от масивна кована плоча 6061-T6.
· Механизмът на физическата повреда:Студеновалцуваната и-третирана с разтвор плоча от серия 6000- съдържа дълбоки градиенти на вътрешно остатъчно напрежение. Асиметричните високо{6}}скоростни траектории на инструмента премахват външния повърхностен материал, нарушавайки вътрешното механично равновесие. Когато вакуумната или механичната скоба се освободи след-обработката, частта проявява нелинейно изкривяване, известно като ефект на картофен чипс. Уплътнителните повърхности по периметъра се отклоняват с 0,50 mm до 2,50 mm, разрушавайки базовата линия от 0,05 mm плоскост, необходима за IP67/IP68 компресия на еластомерно уплътнение.
· Практическото решение на Dazao:
1. Дву{1}}етапно грубо обработване: Грубо-фрезоване на всички джобове и външни профили, оставяйки равномерен резерв от 1,50 mm за финална обработка на всички повърхности.
2. Облекчаване на термичния стрес и криогенна стабилизация: Подложете полу-обработените части на термичен цикъл (нагряване до 160 градуса за 3 часа, последвано от контролирано въздушно охлаждане и междинна -стабилизация под нулата при -40 градуса). Това преразпределя дислокациите на вътрешната решетка, без да намалява твърдостта на температурата T6 под 95 HBW.
3. Довършителни пасове с динамично фиксиране: Извършете окончателно високо{0}}скоростно рязане (скорост на шпиндела > 14 000 RPM, ниска радиална дълбочина на рязане ae По-малка или равна на 0,20 mm) с помощта на персонализирани вакуумни патронници с разпределена сила на задържане, предотвратявайки еластична деформация,-предизвикана от механични скоби.
Клопка 2: Галванична корозия и анодизиращо микро-напукване в алуминиеви части на окачването
Алуминиеви части на окачванетои структурниалуминиеви компоненти на шаситоизискват високо{0}}здрави резбови връзки за закрепване на стоманени сферични шарнири, болтове на подрамката и скоби на сензори.
· Механизмът на физическата повреда: To prevent thread stripping in soft 6082-T6 or 7075-T6 aluminum, engineers frequently install stainless steel or carbon steel wire thread inserts (Helicoils or Keenserts). When exposed to wet, salted road conditions (aqueous NaCl electrolyte), the standard electrode potential differential between aluminum (-1.66 V vs. SHE) and steel (-0.44 V vs. SHE) creates an active galvanic cell. The aluminum parent material surrounding the steel insert experiences rapid pitting corrosion, leading to complete thread pull-out under dynamic shock loads. Additionally, applying thick (>50 µm) Тип III твърдо анодиране за предотвратяване на износването създава микро-пукнатини в крехкия слой алуминиев оксид, намалявайки границата на умора на основната сплав с до 30%.
· Практическото решение на Dazao:
1. Галванична изолация: Посочете стоманени вложки с покритие от цинк-никел (Zn-Ni), покрити с органичен бариерен уплътнител, или преминете към -хардуер от титан (Ti-6Al-4V) с висока якост, за да минимизирате празнината на електрохимичния потенциал.
2. Контролирани параметри на анодиране: Посочете сертифициранавтомобилно покритие с анодизиращо повърхностно покритиес дебелина на покритието, ограничена стриктно до 25 до 30 µm върху динамични окачени крепежи, последвано от запечатване с горещ никелов ацетат или PTFE за запълване на микроскопични повърхностни пукнатини и запазване на устойчивостта на циклична умора.
Клопка 3: Металургично прекъсване на връзката при преход от CNC заготовки към автомобилни алуминиеви отливки
По време на първоначалната научноизследователска и развойна дейност, структурни колектори за течности, адаптери за маслени филтри иалуминиев корпус на двигателяпрототипите са машинно изработени от масивна кована заготовка 6061-T6. При преминаване към-производство с голям обем, екипите за доставки преминават директно към леене под високо налягане (HPDC) A380 или ADC12.
· Механизмът на физическата повреда:Ковано 6061-T6 притежава равномерен поток на зърното, нулева вътрешна газова порьозност и изотропна якост на опън (удължение 12%). Прототипите лесно преминават 10 бара хидравлични тестове за разрушаване и 2 000 000{10}}циклични тестове за пулсиране на налягането. Въпреки това, стандартните HPDC отлети части страдат от вътрешно улавяне на газ, дендритна сегрегация и порьозност от термично свиване при пресичане на дебел-към тънък участък. Когато са подложени на едни и същи импулси на налягане, отлятите компоненти развиват микропукнатини по протежение на вътрешни плетени линии, което води до катастрофално изтичане на течност в отворите под налягане.
· Практическото решение на Dazao:
1. DFM-Моделиране на прототипи: Проектирайте първоначалния прототип на CNC заготовка с еднакви номинални дебелини на стената (3,0 mm до 4,5 mm), вътрешни ъгли на наклон (1,5 градуса до 3,0 градуса) и непрекъснати радиуси на филета (R по-голямо или равно на 3,0 mm), имитиращи-ограниченията на потока при леене под налягане, вместо да използвате блокова призматична геометрия.
2. Валидиране на междинни инструменти: За валидиране на малък{0}}обем (50 до 500 единици), използвайте гравитационно пясъчно леене под ниско-налягане или повторно отливане на полу-твърдо вещество с помощта на сплав A356-T6. Това съответства на металургичната плътност и структурната пластичност на отливките за масово производство преди рязане на скъпи инструменти от HPDC стомана.
Икономика на процеса и прекъсване на обема-Равномерно: CNC машинно обработени автомобилни части срещу екструдиране и леене
Избор на оптимален производствен метод заалуминиеви автомобилни компонентизависи от производствените обеми, допустимите отклонения на размерите, структурните натоварвания и първоначалните не-повтарящи се инженерни (NRE) капиталови разходи.

Показатели за технически и капиталови разходи по пътищата за производство на автомобили
|
Метод на производство |
Инвестиция в инструменти (NRE) |
Типично време за изпълнение |
Достижим толеранс (mm) |
Грапавост на повърхността (Ra) |
Структурна плътност и цялост |
Най-добри геометрии на части |
|
5-осна CNC обработка |
Нула ($0) |
3 - 10 дни |
±0,005 до ±0,025 |
0.4 - 1.6 µm |
100% (твърда кована заготовка, нула кухини) |
CNC машинни автомобилни части, сложни корпуси, скоби |
|
Екструдиране на алуминий + CNC |
Ниска ($2,000 - $8 000) |
3 - 5 седмици |
Екструзия: ±0.30; CNC: ±0.010 |
1.6 - 3.2 µm |
Висок (Еднопосочен поток на зърното) |
Рамки за батерии, предпазни греди, релси за седалки |
|
Леене под-високо налягане (HPDC) |
Високо ($30,000 - $150 000) |
10 - 16 седмици |
Леене: ±0.20; CNC: ±0.015 |
1.6 - 6.3 µm |
Умерен (риск от вътрешна под{0}}повърхностна порьозност) |
Тънкостенни{0}}капаци на двигателя, кутии за трансмисии |
|
Затворено{0}}прецизно коване |
Високо ($20,000 - $80 000) |
8 - 14 седмици |
Коване: ±0.50; CNC: ±0.010 |
3.2 - 6.3 µm |
Максимум (подравнен непрекъснат поток на границата на зърното) |
Кормилни накрайници, контролни рамена на окачването, главини на колелата |
Нива на мащабируемост: от бързо създаване на CNC прототипи до-обемно леене под налягане
· Ниво 1: 1 до 500 единици (прототипи, специални превозни средства, моторни спортове):Пълната 5{1}}осна CNC обработка на автомобилни алуминиеви части директно от заготовката е най-рентабилният път. Избягва амортизацията на инструментите от $30,000+ като същевременно позволява итеративни промени в дизайна в рамките на 24 часа.
· Ниво 2: 500 до 5000 единици (платформи за електромобили с малък-обем, пакети за луксозно оборудване):Хибридното производство осигурява най-ниските общи разходи. Използвайтеавтомобилно екструдиране на алуминийинструменти за формиране на дълги профили с постоянно напречно-сечение, последвани от вторична 4-осна обработка с ЦПУ за монтажни отвори, изрези и съединителни повърхности.
· Ниво 3: 5,000+ единици (масови-пазарни пътнически превозни средства):Леенето под високо{0}}налягане или автоматизираните заготовки за коване, съчетани със специални много{1}}шпинделни CNC трансферни линии минимизират времената на цикъла и намаляват разходите за-част.
Протокол за контрол на качеството за автомобилни алуминиеви компоненти: стандарти Dazao IATF 16949
Осигуряване на висока-надеждносталуминиеви авточастиизисква -многостепенна физична и химическа проверка на всеки етап на производство, подкрепена от системи за управление на качеството IATF 16949:2016.

Проследимост на суровините: Спектроскопия и ултразвуков не{0}}разрушителен тест
· Проверка на химичния състав:Тестване с оптична емисионна спектроскопия (OES) по ASTM E1251 на всяка входяща партида материал, за да се провери дали легиращите елементи (Mg, Si, Cu, Zn, Mn) попадат стриктно в спецификациите на EN 573-3 и ASTM B221.
· Сканиране на вътрешни дефекти: Ultrasonic non-destructive testing (UT) per AMS-STD-2154 Class A on thick billet stock (>50 mm дебелина) за откриване на подповърхностни кухини, включвания и кухини при свиване, преди да започне машинната обработка.
В-качество на обработка в процеса: термична компенсация и чистота по ISO 16232
· Компенсация на-топлинния дрейф в процеса:Работещи с висока{0}}твърдост CNC обработващи центрове, оборудвани с-време вретено и сферични-винтови термични сензори. Координатните системи на машината динамично компенсират колебанията на фабричната температура на околната среда от ±5 градуса, като осигуряват повторяемост на размерите в рамките на ±0,005 mm.
· Тест за чистота на канала за течност:Проверка на вътрешните охлаждащи галерии на студените плочи на батерията и корпусите на инвертора съгласно стандартите VDA 19 и ISO 16232. Течната екстракция и гравиметричният мембранен анализ гарантират, че размерът на остатъчните частици не надвишава 200 µm, предотвратявайки блокиране на електрическата водна помпа.
Окончателна проверка: Дименсионална метрология на CMM и откриване на течове чрез хелиева масспектрометрия
· GD&T инспекция на размерите:Проверен чрез сертифициранпротоколи за проверка на координатни измервателни машиниизползване на високо{0}}прецизни CMM сканиращи сонди на Zeiss за валидиране на сложни повърхностни профили със свободна форма, истински позиции и отклонения спрямо естествени 3D CAD стъпкови файлове.
· Тестване за херметичност и изтичане под налягане:Тестване за спадане на диференциалното налягане на сух{0}}въздух и откриване на течове с хелиев масспектрометър (метод на вакуумна камера), потвърждаващи, че нивата на течове остават под 1,0 x 10⁻⁴ mbar·l/s под 3,5 бара за доказателствено налягане на всички запечатаниалуминиеви автомобилни корпуси.
· Тестване на корозия:Тестване с неутрален солен спрей (NSS) по ASTM B117 / ISO 9227 до 1000 часа за потвърждаване на нулеви мехури или образуване на бяла ръжда върху анодизирано, пасивирано или е-покритиеалуминиеви автомобилни части.
Стратегическа пътна карта за обществени поръчки: Определяне на най-добрата алуминиева сплав за автомобилни части
Осигуряване на висока{0}}производителноставтомобилен алуминийкомпонентите изисква балансиране на науката за материалите, структурната динамика, повърхностната химия и механиката на машинната обработка:
1. Съпоставете температурата на сплавта с динамичните състояния на напрежение:Посочете 6061-T6 или 6082-T6 за обща структурна твърдост и лекота на машинна обработка. Резервирайте 7075-T6 строго за елементи на окачване с високо напрежение, където максималната граница на провлачване не подлежи на обсъждане, и нанесете подходящи антикорозионни бариерни покрития, за да предотвратите напукване от корозия под напрежение.
2. Ранно проектиране на-протоколи за облекчаване на стреса:Когато проектирате тънкостенни EV инверторни кутии и кутии за батерии, включете симетрични дизайни на стените и планирайте много-етапно грубо обработване с ЦПУ и междинна термична стабилизация, за да избегнете некоригируемо изкривяване на частите.
3. Ангажирайте DFM Engineering рано:Включете производствения инженерен екип в Dazao, преди да замразите проектите на производствените инструменти. Регулирането на радиусите на филетата, ъглите на подход на инструмента и преходите на стените на етапа на CAD намалява времената на цикъла, елиминира ненужните 5-осни настройки и предотвратява преждевременната повреда на отливката.
Често задавани въпроси: Машинна обработка и снабдяване с автомобилен алуминий
01.Коя е най-добрата автомобилна алуминиева сплав за управление на структурни катастрофи?
02.Защо 6061-T6 е предпочитан пред 7075-T6 за кутии за EV батерии?
03.Как предотвратявате изкривяването при CNC обработка на тънкостенни-алуминиеви автомобилни корпуси?
04.Какво причинява неуспешни тестове за налягане при преминаване от CNC прототипи към части от лят алуминий?
05.Могат ли автомобилните алуминиеви части на окачването да бъдат заварени след CNC обработка?
06.Каква повърхностна обработка осигурява най-добра устойчивост на корозия за алуминиеви автомобилни части, изложени на пътна сол?