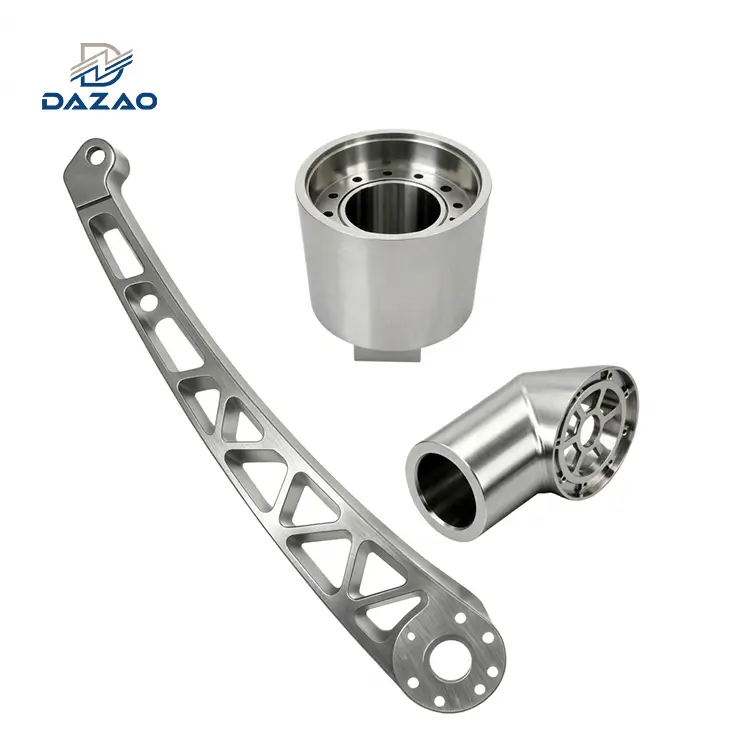
За прецизно инженерство,6061-T6осигурява граница на провлачване от 276 MPa, отлична заваряемост, превъзходна устойчивост на корозия и стабилно анодиране тип II при ниски разходи за суровини.7075-T6 осигурява граница на провлачване от 503 MPa и висока устойчивост на умора за екстремни механични натоварвания, но струва 1,5 × до 2,5 × повече, не може да бъде заварен чрез стопяване и изисква-облекчена температура (7075-T651), за да се предотврати изкривяване на остатъчното напрежение по време на фрезоване на джобове.
Клопки при избора на материал: структурни рискове и невъзстановими разходи в 6061 срещу 7075
Когасравняване на най-добрите алуминиеви сплави за CNC обработка, избирайки междуАлуминий 6061 срещу 7075 за CNC обработкапредставлява баланс между якост на провлачване, обработваемост, довършителна реакция и цялостен производствен добив.

Две грешки при избора на материал често възникват при възлагането на обществени поръчки за проекти:
1. Над-определяне на 7075 за основни структурни части:Дизайнерите избират7075 алуминиеви свойствапросто за максимална здравина на части, които носят статични натоварвания под 150 MPa. Това води до 50% до 150% премия за суровини, увеличава процента на отхвърляне на анодизирането и въвежда рискове от корозионно напукване при напрежение при външни приложения.
2. Под-указване на 6061 в динамични възли с високо-напрежение:Дизайнерите уточняват6061 алуминиеви свойстваза намаляване-разхода на-материалите (BOM) за шарнири за динамично окачване или колектори за високо{2}}налягане. Това води до оголване на резбата при стандартни спецификации на въртящия момент, ускорена повреда при умора и пластична деформация при контактните повърхности при ударни натоварвания.
В Xiamen Dazao Machinery работата на много{0}}осни обработващи центрове под управлението на ISO9001:2015 и IATF16949:2016 показва, че цената на суровината на килограм е само една променлива в общата цена на компонента. Времето на цикъла на обработка, трудът за премахване на грапаве, износването на инструмента, процента на скрап от вътрешното освобождаване на напрежението и процентът на отказ при вторичното довършване диктуват истинската цена на завършена част.
Сравнение на механичните свойства: 6061-T6 срещу 7075-T6 граници на якост и умора
Функционалното разминаване между6061-T6 срещу 7075-T6произхожда от техните различни легиращи системи.Al6061принадлежи към серията 6xxx, като използва магнезий (0,8–1,2%) и силиций (0,4–0,8%) за образуване на магнезиев силицид (Mg2Si) се утаява по време на изкуствено стареене.Al7075е сплав от серия 7xxx, използваща цинк (5,1–6,1%), магнезий (2,1–2,9%) и мед (1,2–2,0%) за разработване на плътно диспергирана η-фаза (MgZn2) се утаява, произвеждайки висока структурна якост.
|
Инженерен имот |
6061-T6 |
7075-T6 |
Метрика на разликата |
|
Граница на провлачване (0,2% отместване) |
276 MPa (40,0 ksi) |
503 MPa (73,0 ksi) |
7075 е +82.2% по-висока |
|
Максимална якост на опън |
310 MPa (45,0 ksi) |
572 MPa (83,0 ksi) |
7075 е +84.5% по-висока |
|
Твърдост по Бринел (HBW, 500 kg, 10 mm) |
95 HB |
150 HB |
7075 е +57.9% по-твърд |
|
Удължение при скъсване (e=50 mm) |
12% – 17% |
8% – 11% |
6061 е ~50% по-гъвкав |
|
Модул на еластичност (E) |
68,9 GPa |
71,7 GPa |
Незначително (+4.0% за 7075) |
|
Якост на умора (10^7 цикъла) |
96,5 MPa |
159 MPa |
7075 е +64.8% по-висока |
|
Топлопроводимост |
167 W/m·K |
130 W/m·K |
6061 провежда топлина с 28,5% по-бързо |
|
Издръжливост на счупване (KIC) |
29 MPa·m^(1/2) |
24 MPa·m^(1/2) |
6061 се съпротивлява по-добре на разпространението на пукнатини |
|
Плътност |
2,70 g/cm³ |
2,81 g/cm³ |
7075 е с 4,0% по-плътен |
Якост на провлачване спрямо еластична деформация: Когато 7075 е необходим
TheСила 6061 срещу 7075разликата определя геометрията на компонента.7075 граница на провлачване(503 MPa) съвпада или надвишава много структурни меки стомани (като A36 или 1018), докато работи при една-трета от плътността на масата (2,81 g/cm3срещу 7,85 g/cm3). За високо{1}}натоварени структурни конзоли, напречните-сечения могат да бъдат значително намалени при преход от 6061 към 7075, спестявайки обща маса на сглобката.

6061 якост на опън(310 MPa) и6061 граница на провлачване(276 MPa) са достатъчни за електронни кутии, монтажни плочи, резервоари за течности и конструкции на шасита на роботи, където твърдостта се определя от геометрично напречно-сечение (I, момент на инерция), а не от крайната граница на провлачване.
Тъй като и двете сплави имат почти еднакви стойности на модула на Юнг (68,9 GPa срещу 71,7 GPa), деформацията при еластични натоварвания на огъване ( ) е идентичен за еднакви геометрии. Надграждането до 7075 осигурява нулево намаляване на деформацията, освен ако напречното-сечение не е променено или частта работи след границата на провлачване от 6061.
Твърдост по Бринел и устойчивост на пресоване{0}}на отвора на лагера
7075-T6регистрира 150 HB по скалата на Бринел в сравнение с 95 HB за6061-T6. Това увеличение на твърдостта с 58% пряко влияе върху:
· Лагерна преса-Подхожда:Натискането на лагерен пръстен от закалена стомана в отвора на корпуса 6061 без стоманена втулка може да доведе до разширяване на отвора и загуба на смущения при циклично радиално удряне. 7075, противопоставя се на натъртване на отвора и износване при нарязване.
· Директно отстраняване на резба:Вътрешните резби M3 до M6 в 7075 издържат на по-високи граници на въртящия момент, преди да настъпи срязване на резбата.
Правила за якост на счупване и радиус на филе на вътрешния ъгъл
Степента на удължение на6061 алуминий(12% до 17%) му позволява да абсорбира пластичната деформация преди катастрофалното отделяне. При претоварване 6061 поддава видимо.
Обратно,7075-T6показва по-ниско удължение (8% до 11%), комбинирано с по-висока чувствителност на прорези. Остри вътрешни ъгли (радиуси<0.5 mm) in 7075 CNC parts act as micro-crack initiation points under dynamic fatigue cycles. Every internal pocket floor and shoulder in 7075 structural components must maintain at least a 1.0 mm to 1.5 mm fillet radius to prevent crack propagation.
Поведение при CNC обработка: образуване на стружки, износване на инструмента и контрол на деформацията
Оценяване6061 срещу 7075 обработваемостединствено чрез академични оценки за обработваемост (80% срещу 70%) игнорира ежедневните-за-действия в цеховете. Поведението при обработка зависи в голяма степен от морфологията на чипа, генерирането на топлина, формирането на изграден-ръб и състоянията на вътрешно напрежение.

Парадоксът на обработваемостта: Gummy 6061 Burrs срещу Crisp 7075 Чип Евакуация
Докато общите диаграми класифицират 6061 като по-лесен за рязане поради по-ниска твърдост,7075 за машинна обработкачесто дава превъзходни времена на цикъла и по-ниски общи разходи за детайли при сложни геометрии:
· 6061 Gummy Factor:6061-T6 е относително пластичен и гумен. При скорости на рязане под Vc=300 m/min или с тъпи твърдосплавни инструменти, 6061 създава изграден-нагоре ръб (BUE) на вложката на инструмента. Това създава дълги жилави стружки, които се увиват около високо-скоростни шпиндели и оставят тежки ръбове на напречно пробити отвори и проходи на периферен профил. Премахването на тези неравности изисква вторично ръчно премахване на грапавини, добавяйки значителни разходи за труд на единица.
· 7075 Crisp Fracture Factor:Благодарение на по-високата си твърдост на цинковата матрица, стружки 7075 се счупват чисто на малки къдрици с форма на 6- при стандартна груба обработка с високо подаване (fz=0.15 до 0,25 mm/зъб). Чиповете се евакуират ефективно от дълбоките джобове без повторно рязане. Пробивът на ръбовете е остър и образуването на грапавини е минимално, което може да намали времето за премахване на ръбове след-машинната маса с до 60% на нашата усъвършенстванамного{0}}осни фрезови услуги с ЦПУ.
Референтна таблица на параметрите на фрезоване с CNC
По-долу са проверени параметри на фрезоване-на пода, приложени върху 3-жлебни твърди карбидни челни фрези с DLC покритие:
|
Параметър на обработка |
6061-T6 Протокол за смилане |
7075-T651 Протокол за смилане |
Бележки за инструментите и настройката |
|
Скорост на грапавата повърхност (Vc) |
450 – 700 м/мин |
350 – 550 м/мин |
По-ниската скорост на 7075 предотвратява износването на фланга |
|
Скорост на довършителни повърхности (Vc) |
600 – 950 м/мин |
500 – 800 м/мин |
Високите обороти генерират Ra 0,4 – 0,8 покритие |
|
Хранене на зъб (fz) Груба обработка |
0,10 – 0,20 мм/зъб |
0,15 – 0,25 мм/зъб |
По-високото подаване на 7075 гарантира ясно счупване на чипа |
|
Хранене на зъб (fz) Завършване |
0,04 – 0,08 мм/зъб |
0,05 – 0,10 мм/зъб |
Предотвратява триенето на инструмента и втвърдяването при работа |
|
Приложение на охлаждащата течност |
Наводнение с високо{0}}налягане (15–20 бара) |
Наводнение под високо{0}}налягане или MQL |
Евакуира стружки от дълбоки кухини |
|
Конфигурация на наклонен ъгъл |
Положителна (15 градуса до 20 градуса) |
Положителна (12 градуса до 15 градуса) |
Острият режещ ръб намалява силата на рязане |
Деформация при фрезоване на джобове: Специфициране на 7075-T651 за неутрализиране на остатъчното напрежение
Основният риск при обработка7075 CNC частие изкривяване на размерите, причинено от остатъчни напрежения, заключени в матрицата на кования материал.

Казус от работилница Dazao: Изкривяване на 0,15 мм аерокосмическа скоба
По време на аерокосмически договор, изпълняван в Dazao, нашият цех взе партида от асиметрични, дълбоки -монтажни скоби с 2,0 mm номинална дебелина на стената и строг толеранс на плоскост от ±0,03 mm.
Механизъм на първопричината:Стандартното охлаждане T6 замразява високи градиенти на вътрешно напрежение между бързо-охлаждащата се външна обвивка и по-бавно-охлаждащата се сърцевина. Асиметричното, дълбоко едно-странно изчистване на кухината освобождава тези вътрешни вектори на напрежението, причинявайки непредсказуемо пружиниране на размерите.
Когато обработват сложни компоненти, инженерите трябва да се позовават на нашитеспециални 7075 параметри за обработка на алуминий и протоколи за инструментиза елиминиране на вътрешното напрежение.
Степен на износване на режещия инструмент и минимални граници за обработка на тънки-стени
· Износване на фланга на режещите инструменти:7075 увеличава микро-абразивното износване на страните на твърдосплавни челни фрези без покритие поради своите медни и цинкови интерметални фази. Когато обработва 7075 в масово производство, Dazao прилага фрези с покритие DLC (диамант -като въглерод) или TiB2 (титанов диборид), за да поддържа стабилност на размерите в хиляди отвори.
· Минимална дебелина на стената на характеристиката:6061 позволява гъвкаво фрезоване на тънки-стени до 0,6 mm, тъй като неговата пластичност поема натиска на инструмента без напукване (въпреки че деформацията на инструмента трябва да бъде компенсирана). Фрезоването на тънки-стени в 7075 под 0,8 mm може да причини отчупване на ръбове или микро{7}}пукнатини в неподдържани ъгли, ако подаванията и-стъпките не са правилно подравнени сстандартни възможности за толерантност при обработка на алуминий.
Повърхностна обработка и корозия: Тип II/III анодиране и напукване от корозия под напрежение
Определянето на повърхностни обработки изисква задълбочено разбиране на това как химията на сплавта взаимодейства с химическите бани. Докато и двете сплави приемат защитни покрития, тяхното визуално качество и дългосрочна -устойчивост на корозия се различават значително.

Козметичен анодизиращ уловител: съдържание на мед и обезцветяване на повърхността 7075
Честа точка на търкане между екипите за доставки и машинните цехове включва козметичния резултат от анодизираните части.
Механизмът на легиране зад обезцветяването на повърхността
По време на анодизиране със сярна киселина (MIL-A-8625 тип II), електрическият ток превръща алуминиевия субстрат в порест слой от алуминиев оксид (Al2O3). Оптичната чистота на този слой зависи изцяло от чистотата на основния метал:
· 6061 Качество на анодиране:6061 съдържа ниски нива на тежки метали (мед максимум 0,40%, цинк максимум 0,25%). Полученият аноден слой е прозрачен и оптически чист. Придава ярък, равномерен сребрист външен вид при анодиране тип II Clear и осигурява постоянна, жива наситеност на цветовете при абсорбиране на органични багрила (черно, червено, синьо, златно).
· 7075 Качество на анодиране:7075 съдържа високи концентрации на цинк (5,1% до 6,1%) и мед (1,2% до 2,0%). Медта не се разтваря чисто по време на процеса на анодиране. Вместо това богатите на мед-интерметални частици се улавят в структурата на анодните пори, създавайки оптично разсейване и замърсяване. Следователно, прозрачното анодиране тип II на 7075 развива неизбежен кафеникаво-жълт, маслинен или мътен сив оттенък.
Когато много{0}}сглобките смесват 6061 монтажни плочи със структурни рамена 7075 в един и същ резервоар за анодизиращо багрило, видимото цветово несъответствие ще доведе до отхвърляне при козметична проверка. Ако козметичният външен вид е от решаващо значение, прегледайте нашияспециализирано ръководство за довършване на алуминиева повърхностпреди финализиране на спецификациите за финал.
Сравнение на анодизиращо покритие тип III
За-устойчиви на износване индустриални приложения (MIL-A-8625 тип III твърдо покритие, дебелина 50 µm):
· 6061-T6произвежда равномерен, плътен диелектричен слой с пробивни напрежения над 1500 V и микро-оценки на твърдост от 400 до 500 HV.
· 7075-T6изгражда слоеве с твърдо покритие с малко по-ниска плътност поради микро-кухини около разтворени фази на цинк-мед, давайки микро-оценки на твърдост около 350 до 450 HV. 7075 остава подходящ за повърхности за износване, но изисква строг контрол на-плътността на тока в резервоара за предотвратяване на локално изгаряне.
Оцеляване на солен спрей: междукристална корозия и 7075-T7351 пасивация
Разликите в6061 срещу 7075 устойчивост на корозиядиктуват оцеляването на полето:
|
Излагане на околната среда |
6061-T6 Изпълнение |
7075-T6 Изпълнение |
Инженерна препоръка |
|
Вътрешна среда / Суха промишлена среда |
Отличен (десетилетия без окисляване) |
Отличен (десетилетия без окисляване) |
И двете приемливи; избор на база при натоварване |
|
Морска/солена мъгла на открито (ASTM B117) |
Издържа 1000+ часа с анодизиране тип II |
Ями в рамките на 250 до 500 часа без тежка бариера |
Използвайте 6061-T6; избягвайте незапечатан 7075 |
|
Постоянно напрежение на опън във влага |
Имунизиран срещу корозионно напукване под напрежение |
Силно податливи на междузърнести SCC |
Използвайте 6061 или преминете към 7075-T7351 темперамент |
|
Директно химическо / киселинно измиване |
Умерена устойчивост; стабилна пасивация |
Бърза локализирана галванична атака |
Посочете 6061 с твърдо покритие тип III + PTFE |
Тъй като 7075 съдържа до 2,0% мед, локални микро-галванични клетки се образуват между алуминиевата матрица и медните утайки винаги, когато има електролити (като солена вода или влажност). Това причинява междукристална корозия по границите на търкалящите се зърна. При продължително механично напрежение това микро-галванично действие се ускорява до катастрофално корозионно напукване при напрежение (SCC).
Когато структурните части трябва да издържат на високи натоварвания в морска среда, инженерите трябва да посочат или 6061-T6, или специализирана температура на стареене, като напр.7075-T73 / 7075-T7351, който търгува с приблизително 15% от границата на провлачване, за да пасивира границите на зърното срещу SCC.
Структурно съединяване: Граници на заваряемост TIG/MIG и задържане на вътрешна резба
Дизайнът на фугата често диктува избора на материал преди да започне CNC програмирането.

Граници на заваряване: 6061 Fusion Integrity срещу 7075 Solidification Cracking
· 6061 Заваряемост:6061-T6 може лесно да се заварява чрез GTAW (TIG) или GMAW (MIG) процеси, като се използват ER4043 или ER5356 пълнителни пръти. Заваряването разтопява локализираната топлинно-засегната зона (HAZ), намалявайки местната граница на провлачване от 276 MPa до приблизително 110 до 140 MPa (еквивалентно на загрято състояние T4). Въпреки това термичната обработка на разтвора след заваряване и изкуственото стареене могат да възстановят до 90% от първоначалните структурни свойства на T6. Разгледайтеподробни 6061 практики за обработка на алуминийза разбиране на обработката след{0}}заваряване.
· 7075 Заваряемост:Стандартно заваряване чрез стопяване на7075 алуминийе забранено в строителното инженерство. По време на фазата на солидус на заваръчния шев сегрегацията на цинка и медта създава ниско{1}}евтектични фази на границите на зърната. Докато заваръчната вана се охлажда и свива, масивното напукване от термична ликвация и горещо{3}}напукване при втвърдяване разкъсват съединението отвътре.
Сглобките, използващи 7075, трябва да разчитат стриктно на механични крепежни елементи, структурни лепила с висока -якост или специализирано-заваряване чрез триене в твърдо състояние (FSW).
Граници на срязване при издърпване-на резба и насоки за укрепване на Helicoil
Когато проектирате шаблони на болтове за динамични възли с висока-вибрация:
· Директно натискане в 7075-T6:С якост на срязване от 331 MPa, 7075 поддържа високи натоварвания на захващане на резбата. Нарязаните резби от M4 до M8 издържат на оголване при големи предварителни натоварвания на болтовете, което прави жизнеспособно навиването на крепежни елементи директно в алуминиевия блок без стоманени вложки.
· Директно натискане в 6061-T6:С якост на срязване от 207 MPa, нишките 6061 се оголват лесно при прекомерно-затягане, повтарящи се цикли на поддръжка или динамично натоварване от удар.
· Най-добри инженерни практики:За компоненти, обработени от 6061, подложени на периодично сглобяване и разглобяване, Dazao препоръчва инсталиране на вложки от тел от неръждаема стомана 304/316 (Helicoil) или вложки с резба с твърд ключ-заключване (Keensert), за да се предотврати повреда на резбата.
Разбивка на производствените разходи: ценообразуване на сурови заготовки срещу икономика на цикъла на обработка с ЦПУ
Оценяване6061 срещу 7075 ценаединствено чрез проценти на теглото на суровите заготовки създава погрешни прогнози за BOM. Асистематично ръководство за обработка на алуминий с ЦПУтрябва да отчита всяка производствена стъпка.
Разлика в цените на сурови заготовки
На световните борси за суровини,7075-T651плочите и прътите струват между 1,5 × до 2,5 × цената на6061-T6на килограм:
· Типична плоча 6061-T6: приблизително $3,00 до $4,20 за kg (колебание с индекс LME).
· Типична плоча 7075-T651: приблизително $6,50 до $9,80 за кг.
· Аерокосмически-сертифициран, ултразвуково тестван 7075 (AMS-QQ-A-250/12): до $12.00+ на кг.
Разбивка на разходите: голяма тежка рамка срещу прецизен микрокомпонент
За да разберете къде се балансират общите разходи, разгледайте два производствени сценария, изпълнени в Dazao Machinery:
1. Сценарий A (обемна структурна рамка):Висока маса, отворена геометрия. Суровината представлява 55% от общата цена на единица продукция. Преминаването от 6061 към 7075 увеличава общата готова единична цена със 72%. 6061 е правилният икономически избор.
2. Сценарий Б (сложен тънкостенен-корпус на сензора):Ниска начална маса на материала, обширно много{0}}осово гнездо, сложни траектории на инструмента. Суровината представлява само 15% от общата цена на единица продукция. Тъй като ножиците 7075 режат чисто с нулеви лепкави ръбове, спестяванията при ръчно премахване на ръбове и скоростта на цикъла компенсират допълнителната такса за материал, което води до само 5% разлика в нетните разходи.
Инженерна рамка за подбор: Контролен списък за разпределяне на материали в 5 стъпки
|
Инженерен критерий |
Посочете 6061-T6 |
Посочете 7075-T6 / T7351 |
|
Диапазон на работно напрежение |
Експлоатационен стрес<180 MPa |
Dynamic stress>250 MPa |
|
Метод на присъединяване |
Заварени рамки, тръбни възли |
Болтови, щифтови или лепилни съединения |
|
Изискване за козметична повърхност |
Живи цветове на багрилото, чисто сребърно анодиране |
Само механично функционално твърдо покритие |
|
Излагане на корозия |
Солен спрей, морски, открит незапечатан |
Запечатана среда, суха вътрешна, боядисана |
|
Топлинно разсейване |
Радиатори, кожуси за охлаждане на мотора |
Само високи структурни скоби |
|
Общ производствен бюджет |
Приоритизиран е строг контрол на BOM разходите |
Приоритет на максимална сила-до-тегло |
5-Стъпка Контролен списък за решение за обществена поръчка
За да предотвратят прекомерно -разходване на суровини или повреда на части при механично напрежение, ръководителите на проекти и водещите инженери могат да следват този пет-етапен протокол за вземане на решения, преди да пуснат чертежи в производство:
Стъпка 1: Оценка на структурните съединения
Определете дали компонентът е част от заварен възел. Ако производството изисква ВИГ или МИГ заваряване чрез стопяване,6061-T6е задължително. Стандарт 7075 не може да бъде заварен чрез стопяване без сериозно напукване при втвърдяване. Ако модулът е свързан само с болтове, щифтове или структурни лепила, преминете към стъпка 2.
Стъпка 2: Спецификация за козметика и покритие на повърхността
Оценете дали частта е външен корпус или продукт,-насочен към потребителя, изискващ високо-естетично прозрачно анодиране или яркоцветно боядисване. Ако частта изисква чист сребрист блясък или живи цветове (като червено, синьо или златно), посочете6061-T6. Ако компонентът служи за чисто вътрешна структурна цел или ако функционално тъмно твърдо покритие тип III е приемливо, независимо от леките цветови вариации, преминете към стъпка 3.
Стъпка 3: Анализ на бюджета на механичното напрежение и теглото
Изчислете пиковото експлоатационно напрежение и динамичните натоварвания от умора. Ако изчисленото работно напрежение остане под 180 MPa и намаляването на теглото не е критично,6061-T6осигурява оптимална икономическа стойност. Ако работното напрежение надвишава 200 MPa или ако всеки грам намаляване на масата се изисква в авиационни, отбранителни или високо-производителни автомобилни системи, посочете7075-T651.
Стъпка 4: Работна среда и оценка на корозията под напрежение
Определете работната атмосфера. Ако компонентът работи при продължително напрежение на опън във външна, морска или химическа среда, незапечатаният 7075-T6 е податлив на корозионно напукване под напрежение между гранулите. При такива условия избирайте6061-T6за естествена устойчивост на корозия или посочете7075-T7351над-стареене, ако изключителната структурна здравина трябва да бъде съчетана със защита от корозия.
Стъпка 5: Геометрична сложност и изчисляване на съотношението-към-част
Проверете съотношението на теглото на суровата заготовка към теглото на готовия компонент. Ако компонентът е голяма, дебела плоча с минимална машинна обработка (където суровината представлява повече от 50% от общата цена на единица), изберете6061-T6за избягване на премии за суровини. Ако компонентът е сложен корпус с много-джобове, изискващ над 85% отстраняване на материала, оценете7075-T651тъй като нейното чисто счупване на стружки намалява времената на машинния цикъл и труда при ръчно премахване на ръбове.
За да сте сигурни, че вашият CAD модел е оптимизиран за достъп до инструменти, радиуси на филета и използване на запасите, използвайте нашитепредварителна проверка на дизайна на DFMпреди настройка на инструмента.
Производствена поддръжка от Xiamen Dazao Machinery
Грешките при избора на материал водят до нива на скрап, структурни повреди и забавени доставки на продукти. В Xiamen Dazao Machinery нашият инженерен персонал анализира всеки CAD модел чрез изчерпателен процес на проектиране за технологичност (DFM), преди да намали наличността.
Независимо дали сглобяването ви изисква-облекчаване на стреса7075-T651много{0}}осово фрезоване за високо-натоварени аерокосмически системи или висока-ефективност6061-T6прецизно струговане с декоративно анодиране, нашето сертифицирано по ISO9001 и IATF16949 съоръжение гарантира структурна цялост и съответствие с чертежите във всяка партида.

Често задавани въпроси: Избор на 6061 срещу 7075 CNC обработка
01.Защо прозрачното анодиране тип II изглежда жълтеникаво на 7075 в сравнение с 6061?
02.Защо 7075 се изкривява по време на фрезоване на дълбоки джобове и как да го спрете?
03.7075 по-скъп ли е за обработка на CNC мелници от 6061?
04.Може ли алуминий 7075 да се заварява TIG за структурни рамки?
05.Кога трябва да инсталирате вложки с резба вместо директно нарязване на алуминий?
06.Защо 7075-T6 е уязвим към корозионно напукване при напрежение при приложения на открито?