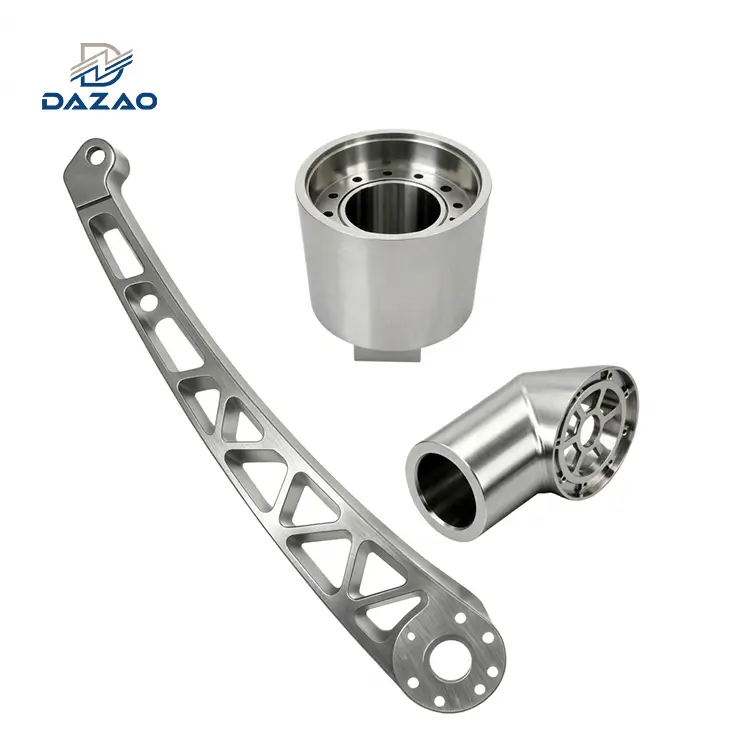
Услуга за прецизна CNC обработка на части за наргиле и наргиле
Високо{0}}прецизни инженерни решения, елиминиращи съпротивлението на изтегляне, изтичане на термични съединения и горещи точки за управление на топлината.
Основни инженерни точки:
Монолитни 6061-T6, SS304 и Ti-6Al-4V производствени серии.
Обработката на вътрешната повърхност на стеблото е проверена при Ra По-малко или равно на 0,8 μm.
Двойно{0}}температурно изпитване под налягане при 20 градуса и 60 градуса.
Проверка на 100% пасване на резбата с габарити за тапи go/no-go.
5-дневно бързо създаване на прототипи с нулева настройка на инструмента.
Минимално количество за поръчка от 1 брой за валидиране.
Пълна оптимизация на термична топология за CNC алуминиеви HMD.

Преглед на продукта и разширени възможности за обработка
Предоставяне на много{0}}осно струговане и непрекъснато 5-осово фрезоване за високоефективен хардуер за опушване.
Dazao доставя пълно-машинно обработване на части за наргиле с помощта на много-осови фрезови-стругови центрове иедновременна 5-осна CNC обработказа компоненти за наргиле. Ние произвеждаме наргиле, дъно, основа сърца, продухващи клапани, дифузори, тави за въглен и устройства за управление на топлината (HMD) от твърди заготовки.
Всеки компонент преминава през прецизно пробиване на отвора, предварителна{0}}компенсация на резбата и контролирана повърхностна обработка. Ние отстраняваме основните функционални дефекти в-сглобките на наргиле с високо теглене-включително вътрешно съпротивление на въздуха върху следите на инструмента, изтичане на-температура на съединението и неравномерно изгаряне на въглища.
Много{0}}възможности за фрезоване и швейцарско струговане
Сложни геометрии като спирални отвори за евакуация, много-базови сърцевини и ергономични мундщуци се обработват в единични настройки, за да се поддържа толеранс на истинската позиция в рамките на ±0,010 mm.
Архитектура на монолитна заготовка срещу леене под налягане
Всички структурни компоненти са машинно обработени с ЦПУ от твърди ковани заготовки, а не от порести отливки, предотвратявайки разпространението на микро-пукнатини, абсорбирането на влага и замърсяването на вкуса при продължителни работни цикли.

Анализ на основна-причина на повреда и инженерни решения
Практически инженерни противодействия, получени от стриктна проверка на размерите и пневматично поле.
Хидро-абразивно покритие на отвора за калибриране на устойчивостта на изтегляне
· Анализ на отказите:Пробити с пистолет 300 mm алуминиеви долни стебла показват микроскопични спирални следи от инструменти. При обемни тестове за изтегляне, тези гребени причиняват въздушна турбулентност на граничния слой, предизвиквайки до 20% вариации на съпротивлението на изтегляне и високи нива на връщане на клиента.
· Инженерно противодействие:Въведено задължително хидро-абразивно полиране чрез екструдиране на всички стебла с дължина над 200 mm. Покритията на вътрешните отвори се държат на Ra По-малко или равно на 0,8 μm. Първите инспекции на изделия се подлагат на калибриране на диференциално въздушно налягане, за да се провери дали вариациите на съпротивлението на изтегляне остават в рамките на ±5%.
Компенсация на термичното разширение за резбови съединения без -течове
· Анализ на отказите:Стандартните механични допустими отклонения на G-резбите преминаха тестове за потапяне при стайна-температура, но показаха 15% честота на повреда на съединенията по време на оперативна употреба. Топлинната проводимост от тарелките за въглища повиши температурите на основното съединение до 80 градуса, причинявайки неравномерно разширение на алуминия и изтичане на уплътнение.
· Инженерно противодействие:Установено температурно-компенсирано предварително струговане на резба с проектирани отрицателни допустими отклонения. Валидирането на производството включва тест за разпадане под налягане при двойна-температура (потопен азот при 20 градуса и 60 градуса). Изтичането на резба е намалено до 0%.
Оптимизиране на термичната топология за равномерно изгаряне на дървени въглища
· Анализ на отказите:Стандартните 3-осни прорези върху алуминиеви HMD създават локализирани радиатори. Въглищните блокове изгаряха неравномерно по платформата, причинявайки преждевременно изгаряне на въглищата и локално прегряване на тютюна.
· Инженерно противодействие:Преработени въздушни пътища с канали за много{0}}осен радиус на потока за разпределяне на топлинния поток през подовата плоча. Всяка нова конфигурация на HMD се квалифицира с помощта на инфрачервена термовизионна камера, за да се провери дали температурната вариация в горивната повърхност остава по-малка или равна на 5 градуса.

Технически спецификации и възможности на процеса
Прецизни толеранси на размерите, сертифицирани класове на сплави и проверени параметри за проверка.
|
Параметър |
Спецификация |
Метод на проверка / инструмент |
|
Степени на материалите |
AL6061-T6, AL7075-T6, SS304, SS316L, Ti-6Al-4V (клас 5), C3604 месинг |
OES спектрометър, протоколи от тестове на мелница (MTR) |
|
Възможности за обработка |
3-осно, 4-осно, 5-осно фрезоване,Швейцарско CNC струговане |
DMG MORI 5-Ос, Mazak Integrex Mill-Turn |
|
Максимален работен плик |
Фрезоване: 850 × 700 × 500 mm; Струговане: Ø350 × 600 мм |
Цифрови дебеломери, лазерни тракери |
|
Толерантност към размерите |
До ±0,005 mm (отвори на задвижващи механизми, кацания на О-пръстените, критични резби) |
Hexagon 3D CMM, линейни измервателни уреди Mitutoyo |
|
Вътрешно повърхностно покритие |
Ra 0,4 μm до Ra 0,8 μm (Дълбоки отвори и долни стебла) |
Тестер за грапавост Mitutoyo Surftest SJ-410 |
|
Прецизност на резбата |
G-резба, метрична M-резба, NPT, бързо-заключване с много-старт |
Клас 6H / 6g габарити за резба и пръстен |
|
Стандарт за цялост на уплътнението |
Нулево освобождаване на мехурчета при диференциално налягане от 0,2 MPa при 20 градуса и 60 градуса |
Дву{0}}камерно потопено пневматично приспособление |
|
Термична делта (HMDs) |
Работна температурна разлика на основната плоча По-малко или равно на 5 градуса |
Прецизен термичен радиометър Fluke |
|
Повърхностни обработки |
Анодиране с твърдо покритие тип II и тип III, бластиране на мъниста, PVD |
Дебелина на покритието на Fischer Micro-Derm X-Ray |
|
Време за изпълнение на прототипа |
5 работни дни (включен технически преглед на DFM) |
Бързо-проследяване на производствения маршрут |
|
Стандартно производство |
10 до 15 работни дни (В зависимост от обема и довършването) |
Наблюдавано ERP планиране на работни клетки |
Матрица за избор на инженерни материали
Свойства на материала, пригодени за устойчивост на корозия, лека работа и разпределение на топлината.
· 6061-T6 алуминиева сплав:Стандартен материал за CNC фрезовани сърцевини на наргиле компоненти, декоративни стъбла и HMD платформи. Приема тип II цветно анодиране и текстуриране на перли. Осигурява високо разсейване на топлината и ниска обща маса на сглобяване.
· Неръждаема стомана 304:Специализиран за възли, изискващи пълна устойчивост на химическо измиване, устойчивост на удар при падане и висока устойчивост на износване на интерфейси с критични резби.
· Ti-6Al-4V (титан клас 5):Избран за платформи с ограничено производство. Предлага превъзходна здравина-от-тегло, ниска топлопроводимост на мундщука и биосъвместимост.
· C3604 Безплатен-Месинг за рязане:Прилага се във вътрешни легла на вентили за продухване, съединители за бързо{0}}освобождаване и вложки на утежнена сърцевина, изискващи ниско триене.
Осигуряване на качеството и протоколи за пневматична инспекция
AS9102-измерителна метрология на ниво, тестове за течове при двойна температура и валидиране на CMM.
1. Проверка на входящия материал:Всяка партида необработен алуминий и пръти от неръждаема стомана се проверяват чрез оптична емисионна спектрометрия, за да се потвърдят съставките на сплавта преди рязане-.
2. Първа проверка на артикул (FAI):Включена пълна проверка на размерите във формат AS9102Митутойо 3D CMM проверкасистеми, проверка на стъпката на резбата с оптични компаратори и HMD разпределение на топлината, отписване-.
3. В-Процес Контрол на процеса:-Въздушно измерване в реално време за вътрешни диаметри на отвора и автоматизирана компенсация на изместване на износването на инструмента при непрекъснато швейцарско струговане.
4. 100% функционално изпитване под налягане:Основните адаптери, корпусите на продухващите клапани и -съединителните части на стеблото преминават тестове за гниене при потопено налягане от 0,2 MPa, за да се потвърди задържането на уплътнението при термични промени.
5. Защитна опаковка за износ:Ултразвуково обезмасляване, поставяне на капачка със силиконова резба, индивидуална изолация с балонна обвивка и подсилена картонена опаковка предотвратяват повреда при транспортиране.
Основни приложни сектори и под{0}}категории сглобки
Прецизно{0}}разработени хардуерни модули за луксозни приложения за наргиле и парни устройства.

Сглобки за стебла на наргиле
Много{0}}осово струговани и дълбоко{1}}пробити долни стебла с персонализирани външни шарки и интегрирани портове за продухване.

CNC смлени основи за сърце за наргиле
Монолитни много{0}}портови блокове на шасито, включващи балансирани връзки за маркучи,-гнезда за освобождаване на налягането и резбови основни адаптери.

Устройства за термично управление (HMD)
CNC алуминиеви термомениджъри с вътрешни канали за въздушен поток, странични-задържащи топлина и въртящи се капаци за вентилация.

Прецизни конектори и адаптери за маркучи
Магнитни съединители за бързо{0}}разединяване, много{1}}адаптери за резба и силиконови маркучи.

Дифузори и аерационни капачки
Кръгли масиви с много-дупки, произведени чрез високо{1}}скоростно микро-пробиване за разпръскване на мехурчета с ниска-вибрация.

Персонализирани мундщуци и дръжки
Ергономични накрайници от алуминий и титан с дълбоки{0}}аксиални отвори, назъбени текстури и лазерно-гравирани профили.
Често задавани въпроси

01.Как предотвратявате появата на аромати в CNC машинно обработени метални стебла?
02.Как елиминирате стъргането на резбата и топлинното захващане на основните съединения?
03.Какво причинява прекомерно съпротивление при теглене при дълги низходящи стенове и как се коригира?
04.Защо въглените потъмняват в стандартните HMDs и как CNC дизайнът решава това?
05.Как се обработват леглата на продухващия клапан, за да се предотврати залепване и изтичане на въздух?
06.Как геометрията на отвора на CNC дифузора намалява бълбукащите вибрации и шума?
Изпратете технически чертежи за 24-часова обратна връзка за дизайна и бързо планиране на прототип.
Качете своите 2D и 3D CAD файлове (STEP, IGES или DXF) на нашия инженерен екип.
Ние предоставяме пълна обратна връзка от DFM, обемна оптимизация на материала и твърди ценови оферти в рамките на 24 часа.
Свържете се с нас

Популярни тагове: Услуга за CNC обработка на наргиле, обработка на части за наргиле, обработка на алуминий HMD, фрезоване на компоненти за наргиле, Алуминиеви части за обработка на ЦПУ, CNC обработка на метални части, CNC обработка на шест ос роботизирани аксесоари, Части за фрезоване на ЦПУ, Пластмасови части на CNC, Прецизни части за смилане на ЦПУ