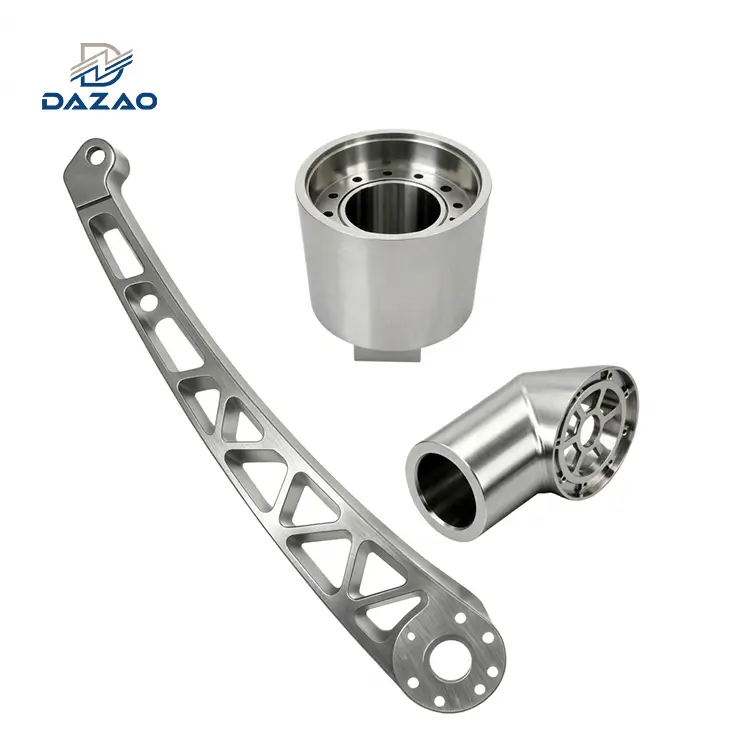
Избор междуалуминий срещу титан за CNC обработкаизисква балансиране на границата на провлачване спрямо скоростите на подаване при обработка. ДокатоTi-6Al-4V (титан клас 5)осигурява върховенякост на опънот 895 до 930 MPa и по-високиустойчивост на уморанад 150 градуса, аерокосмически сплави като7075-T6 алуминийсъвпадат с негоспецифична якост(179 kN·m/kg спрямо 187 kN·m/kg) при околни температури, като същевременно намалява разходите за суровини със 70% до 80%. За високо-скоростна обработка,6061-T6 алуминийосигурява пет до осем пъти по-голяма скорост на отнемане на материал (MRR) от титан, минимизирайки времето за цикъл на шпиндела и разходите за инструменти. Посочете титан само когато работните обвивки надвишават 200 градуса, директният контакт с човешка тъкан изисква биологична пасивност или строгите обемни обвивки изключват по-дебелите секции, необходими за твърдостта на алуминия.
Когато екипите за механичен дизайн оценяват алуминий срещу титан за обработка с ЦПУ, решенията, взети на CAD работната станция, често предизвикват сериозни отклонения в бюджета на производствения етаж. Когато оценяват структурните компоненти, инженерите трябва да изследваттехнически критерии за избор на най-добрия алуминий за CNC обработкапреди да обмислите преход към екзотични сплави. Част, преобразувана от алуминий 6061-T6 вТитан клас 5без коригиране на геометрията обикновено води до 400% до 700% увеличение на единичната цена на готовата-част.

В производствената база на Xiamen Dazao Machinery, нашите производствени екипи са обработили персонализираниаерокосмически компоненти, медицински компоненти, илеки компонентив много{0}}осни фрезови центрове от 2000 г. насам. Съгласно нашите производствени рамки ISO9001:2015 и IATF16949:2016 цената на суровините рядко е основният фактор за ценообразуване. вместо товатитан срещу алуминий CNC обработкаикономиката се диктува от динамиката на износване на инструмента, кривите на въртящия момент на шпиндела, границите на разсейване на топлината и обемните скорости на генериране на стружки.
разбиранеалуминий или титан за машинна обработкаизисква анализиране на металургичните граници на 6061-T6 алуминий, 7075-T6 алуминий и Ti-6Al-4V, съчетани с прагматични CNC стратегии за маршрутизиране. За основни структурни рамки, където са достатъчни средна якост и превъзходна заваряемост, нашитев -дълбочина 6061 ръководство за обработка на алуминий с ЦПУподробно описва как тази сплав оптимизира времето на цикъла.
Физически и механични бенчмаркове: 6061-T6, 7075-T6 и Ti-6Al-4V
Да се оцени6061 алуминий срещу титанили7075 алуминий срещу титан, инженерите трябва да надхвърлят абсолютните показатели на опън и да прегледат-носещата способност спрямо плътността и работната температура.
Специфична якост и еквивалентност на теглото-на стайна температура
Плътността наТитан клас 5(4,43 g/cm³) е приблизително 64% повече от 6061-T6 алуминий (2,70 g/cm³) и 58% повече от 7075-T6 алуминий (2,81 g/cm³). Оценяване насъотношение здравина/тегло на алуминий срещу титанизисква изчисляване на специфичната якост, като се използва съотношението на границата на провлачване (σy) спрямо плътността на масата (ρ):

· Алуминий 6061-T6:
· Алуминий 7075-T6:
· Ti-6Al-4V (клас 5):
При 20 градуса разликата в специфичната якост между 7075-T6 алуминий и Ti-6Al-4V е под 5%. Когато границата на провлачване е доминиращият проектен параметър, нашатаусъвършенствано ръководство за CNC обработка на алуминий 7075демонстрира как този клас отговаря на титана по специфична якост на околната среда. Ако даден инженерен дизайн е ограничен само от напрежението на опън или огъване в среда със стайна-температура, структурен компонент, машинно изработен от 7075-T6, осигурява почти идентична масова ефективност при част отцена на обработка на алуминий срещу титан. Титанът претендира за абсолютно предимство само когато обемът на напречното{1}}сечение е ограничен от съседни възли, принуждавайки компонента да поема по-високи сили в рамките на компактна геометрична обвивка.
Термични прагове и високи-граници на умора при цикъл
Разликата в производителността се разширява, когато топлинните променливи навлязат в работния профил. Алуминиевите сплави омекват бързо, когато са изложени на продължителна работна топлина. 6061-T6 алуминий и 7075-T6 алуминий започват да губят структурна цялост над 120 градуса. До 150 градуса, якостта на опън на 7075-T6 пада с повече от 40%, придружено от сериозно микроструктурно стареене.
Обратно, Ti-6Al-4V поддържа стабилни металургични свойства до 400 градуса. В пилоните на турбините на реактивни двигатели, сондажните инструменти в дупки и високоефективните изпускателни фланци титанът остава функционален там, където алуминият е изправен пред термично пълзене.
Що се отнася до динамичното напрежение, алуминиевите сплави нямат истинска граница на издръжливост на умора. При непрекъснато циклично натоварване алуминият в крайна сметка ще претърпи иницииране на пукнатини, дори при минимални амплитуди на напрежението. Ti-6Al-4V показва отчетлива граница на умора около 510 MPa при тестове за ротационно огъване на гладки образци, което правититанови CNC частиструктурно превъзходен за високо{0}}циклични динамични сглобки.
Разлика в топлопроводимостта: защо топлината при рязане унищожава ръбовете на инструмента
Основното препятствие вобработка на титанв сравнение собработка на алуминийцентрове върхутоплопроводимост:
· Алуминий 6061-T6: 167 W/m·K
· Алуминий 7075-T6:130 W/m·K
· Ti-6Al-4V титан: 6.7 W/m·K
При обработката на алуминий приблизително 80% до 85% от топлинната енергия, генерирана по време на деформация в зоната на срязване, се абсорбира в непрекъснатия чип и се евакуира от обвивката на рязане. При машинната обработка на титан топлопроводимостта от 6,7 W/m·K действа като термична преграда. Над 75% от локализираната топлина при рязане се концентрира директно върху режещия ръб и интерфейса-на обработвания детайл. Температурите на върха на инструмента рутинно достигат 900 градуса до 1100 градуса, ускорявайки износването на кратера, отчупването на инструмента и химическата дифузия.
|
Физическо/механично свойство |
6061-T6 Алуминий |
7075-T6 Алуминий |
Ti-6Al-4V (титан клас 5) |
Инженерно значение |
|
Плътност (g/cm³) |
2.70 |
2.81 |
4.43 |
Изчисляване на теглото на базовия компонент |
|
Максимална якост на опън (MPa) |
310 |
572 |
950 |
Максимална товароносимост преди счупване |
|
Якост на провлачване на опън (MPa) |
276 |
503 |
880 |
Начало на трайна пластична деформация |
|
Модул на еластичност (GPa) |
68.9 |
71.7 |
113.8 |
Устойчивост на еластично огъване при огъване |
|
Специфична якост (kN·m/kg) |
102.2 |
179.0 |
186.9 |
Сила-към-масова структурна ефективност |
|
Топлопроводимост (W/m·K) |
167 |
130 |
6.7 |
Топлинно разсейване и топлина в зоната на рязане |
|
Граница на умора (MPa,107 цикли) |
~95 (няма истинска граница) |
~150 (няма истинско ограничение) |
510 (праг на истинска умора) |
Очаквана динамична циклична експлоатационна продължителност |
|
Твърдост по Бринел (HB) |
95 |
150 |
334 |
Устойчивост на абразивно износване и триене на инструмента |
Динамика на-обработване с ЦПУ в реален свят: износване на инструмента, времена на цикли и евакуация на стружки
Оперативните показатели, управляващи обработката на титан срещу алуминий с ЦПУ, определят защо котировките на крайните части се различават значително между тези метали. Задаването на оптимални скорости на шпиндела и подавания разчита на принципите за висока-скорост, описани в нашитеосновно ръководство за обработка на алуминий с ЦПУ.

Степен на отнемане на материал: Висока-скорост на фрезоване срещу нисък-въртящ момент в обороти
В нашите CNC фрезови клетки в Dazao, груби операции заалуминиеви CNC частиизползвайте техники за високо{0}}скоростна обработка (HSM). Използване на балансирани, непокрити или DLC-покрити твърди карбидни крайни фрези, работещи при повърхностни скорости (Vc) между 800 и 2500 m/min, скоростите на отстраняване на метал лесно надхвърлят 300 до 800 cm³/min при шпиндели с 40 конуса.
Машинна обработкатитанови CNC частиизисква напълно различна физика на рязане:
· Ограничения на повърхностната скорост:Скоростите на рязане за Ti-6Al-4V трябва да бъдат ограничени до 45 до 75 m/min при използване на твърди карбидни крайни фрези и 15 до 30 m/min при използване на инструменти от високоскоростна стомана. Надвишаването на 85 m/min предизвиква незабавно термично разпадане на кобалтовото свързващо вещество в карбидни субстрати.
· Скорост на подаване и ангажираност:Титанът изисква големи натоварвания (0,08 до 0,18 mm на зъб), съчетани с агресивни стратегии за радиално изтъняване, за да се предотврати втвърдяване при работа, причинено от триенето на инструмента в повърхността на рязане.
· Разлика във времето на цикъла:Сложно разглобено шаси, което изисква 42 минути време на шпиндел в алуминий 7075-T6, изисква между 3,5 и 5,2 часа в Ti-6Al-4V. Тази структурна разлика вВреме на цикъла на CNC обработкаотчита основната надбавка за труд и амортизация на машини в котировките на титан.
Механизми за износване на инструмента: адхезия, назъбване и микро-отчупване
При фрезоване на алуминий крайната фреза обикновено показва стабилно износване на страните и може да работи без прекъсване в продължение на 40 до 80 шпинделни часа, при условие че изграденият-ръб (BUE) се управлява чрез полирани жлебове.

За разлика от това,износване на титанов инструментвключва три различни режима на отказ:
1. Адхезия и разкъсване:Титанът се заварява химически към субстратите на режещите инструменти при температури над 700 градуса, издърпвайки микроскопични карбидни зърна, докато чипът се отделя.
2. Износване на прореза на дълбочината на линията на рязане:Работно-закалените повърхностни зони от предишни операции предизвикват концентрирано механично настъргване по периферията на инструмента.
3. Крекинг при термичен шок:Периодичните фрезови срезове генерират екстремни термични цикли (нагряване по време на зацепване, бързо охлаждане в потока течност), предизвиквайки микро-пукнатини по режещия ръб.
Обработката на титан изисква разпределяне на бюджети за специални инструменти. В нашите производствени процеси крайните фрези, режещи Ti-6Al-4V, често изискват инспекция или индексиране на инструмента на всеки 45 до 90 минути време на рязане, за да се предотврати катастрофално счупване в полуготови джобове.
-Протоколи за охлаждаща течност с високо налягане: Проникване през парната бариера
Стандартната охлаждаща течност, осигуряваща налягане от 3 до 5 бара, е достатъчна за обработка на алуминий, като основно служи за измиване на стружки от джоба. За титан стандартната охлаждаща течност за наводняване е напълно неподходяща. Бързото изпаряване на охлаждащата течност в зоната на рязане създава пароизолация, която блокира течния лубрикант да докосне зоната на срязване.
Ефективната обработка на титанови CNC части изискваохлаждаща течност под високо{0}}налягане(HPC) системи за доставяне, работещи при 70 до 100 бара (1000 до 1500 psi). Чрез-шпиндел струи под високо-налягане се насочват към зоната на срязване, за да разрушат кипящия филм, да понижат температурата на върха с до 200 градуса и да натрошат дългите жилави титанови чипове на малки C-образни фрагменти за безопасно евакуиране на чиповете. В Xiamen Dazao Machinery нашето съоръжение се възползваспециализирани услуги за обработка на титан с ЦПУсъс 70-bar системи за охлаждане през шпиндела за стабилизиране на времената на цикъла и запазване целостта на повърхността.
Режими на повреда в цех-производството: Три клопки Стандартни ръководства Игнорирайте
Докато стандартните производствени блогове се съсредоточават върху елементарни показатели за добив и общи таблици със свойства на материалите, практическите операции по машинна обработка често се провалят поради три критични явления в цеха-.
Клопка 1: Модулна деформация и тънки-стенни пружиниращи грешки
Широко разпространено инженерно погрешно схващане предполага, че тъй като титанът показва висока граница на провлачване, той ще осигури висока твърдост по време на машинна обработка. В действителност структурната твърдост се определя от модула на еластичност (E).
· Модул наTi-6Al-4V: 110 до 114 GPa
· Модул на7075-T6 Алуминий: 71 до 72 GPa
· Модул на структурна стомана: 205 до 210 GPa
Еластичният модул на титана от клас 5 е едва 1,6 пъти по-голям от този на алуминия, докато неговата единична сила на рязане (kc≈2800 N/mm2) е повече от 3,5 пъти по-висока от тази на алуминия (kc≈800 N/mm2). Под радиалните налягания на рязане, генерирани по време на профилирането, структурните стени се отклоняват според физиката на отклонението на конзолната греда:

Където Фrе радиалната сила на рязане, L е височината на стената без опора, а I е инерционният момент на площта.

По време на много{0}}осен проект в Dazao, включващ тънки-стениаерокосмически компонентис 1,0 mm профил на стената и 38 mm дълбочина на джоба, преминаването от 7075-T6 към Ti-6Al-4V доведе до достигане на размера на скрап до 35% при първоначалния цикъл. Когато фрезата пресече стената, титанът се отклони еластично от повърхността на инструмента, след което изскочи назад зад прохода. Това предизвика вариации на конус от +0.08 mm близо до средната точка на джоба, придружени от силно бърборене.
Фрезоването на дълбоки джобове в 7075-T6 постоянно се поддържастандартни алуминиеви CNC толеранси за обработкадо ±0,015 mm, като се избягва изтласкването-на тежкия инструмент, наблюдавано при титана. За да разрешат това при титана, нашите инженери преразгледаха стратегията: грубата обработка беше изпълнена със стъпаловидни динамични фрезови-програми на фрезоване, оставящи 0,3 mm балансиран запас, последвано от окончателно-профилиране с помощта на съвпадащи-двойки специализирани променливи-спирални фрези, извършващи плитки радиални проходи (aeПо-малко или равно на 0,05 mm), за да се намали Fr.
Клопка 2: Микро сляпо-засядане на дупки и повреди
Най-често срещаният брак при производството на сложни титанови CNC части възниква по време на производство на вътрешна резба под размер M5. Много{2}}осов детайл, който е натрупал няколко часа непрекъсната обработка, може да бъде направен неизползваем в рамките на секунди по време на последното нарязване на сляп-отвор.
Комбинацията от нисък модул на еластичност и минимално разсейване на топлина създава сериозна опасност от потупване:
1. Радиално еластично стискане:Докато метчикът нарязва формата на резбата, титаниевият детайл се поддава еластично, след което отскача навън срещу релефните повърхности на метчика, свързвайки жлебовете на инструмента.
2. Термично разширение и стъргане:Локализираната топлина от триене не може да избяга в насипния материал, причинявайки микроскопична адхезия между субстрата на крана и страните на нарязаната резба. Без предупреждение, кранът блокира и щраква наравно с отвора.
Изваждането на счупен карбиден кран от скъп титанов корпус изисква електроразрядна обработка (EDM) с искрова ерозия. Този вторичен процес на възстановяване може да струва повече от $150 на събитие и рискува компрометиране на толеранса на диаметъра на стъпката на вътрешната резба.

В Dazao нашите производствени насоки налагат стриктни DFM стандарти за вътрешни резби от титан. За да елиминираме счупването на метчиците в глухите отвори, ние програмираме траектории на резбата с една-точка през нашитемного{0}}осни центрове за прецизно фрезоване:
· Елиминиране на нарязани кранове за микрорезби:Нарязаните метчици са забранени при глухи отвори под M6 в Ti-6Al-4V.
· Задължително фрезоване на резби:Машинните програми трябва да използват едноточкови-резбови фрези от твърд твърд сплав, задвижвани от процедури за спирална интерполация. Фрезоването на резба намалява зоната на контакт с инструмента, осигурява непрекъснато изхвърляне на стружки и позволява счупените инструменти да бъдат извадени свободно, без да се повреди компонентът.
· Изземване на сглобката със суха резба:Свързващите се с титан компоненти са предразположени към силно натъртване, когато се завъртят на сухо по време на окончателното сглобяване. Свързването на титаниеви крепежни елементи с вътрешни титаниеви резби без анти{1}}залепваща паста (като молибденов дисулфид) или сухи-слойни лубриканти ще доведе до заваряване при ниска-температура-, трайно блокиране на крепежния елемент, преди да бъде постигнат целевият въртящ момент.
Клопка 3: Различни метални галванични деградации в смесени сглобки
Инженерите често избираттитан срещу алуминий за аерокосмически частиза елиминиране на корозионните уязвимости, типични за стандартните сплави. Въпреки това, смесването на двата метала в рамките на един механичен възел може да доведе до галванична деградация.
Галваничните серии в солени и морски работни среди установяват широка потенциална разлика между алуминия и титана:
· Стандартен потенциал Ti-6Al-4V:-0,05 V до +0.10 V (благороден / катоден)
· 6061-T6 / 7075-T6 Стандартен потенциал:-0,70 V до -0,90 V (активен / аноден)
Когато -титаниева закопчалка с висока якост, монтажен щифт или структурна скоба се фиксират механично директно в неизолирано алуминиево шаси в присъствието на електролит (като влага в крайбрежието или солен спрей), се образува галванична клетка.

Алуминиевият компонент действа като жертвен анод, подложен на ускорена галванична корозия. При непрекъснати работни цикли алуминиевият материал, заобикалящ интерфейса, се разтваря, което води до локализирана питинг, хлабаво предварително натоварване на крепежния елемент и структурна повреда. Междувременно титаниевият компонент показва нулево разграждане.
За да предотврати галванична повреда при съединяване на смесени-метални възли, Dazao прилага строги мерки за повърхностна изолация:
1. Повърхностно пасивиране и твърдо покритие:Всички алуминиеви интерфейси трябва да бъдат подложени на анодиране тип III с твърдо покритие (MIL-A-8625) с абсолютна диелектрична проверка.
2. Ръкави за физическа бариера:Инсталиране на не{0}}проводими гранични шайби (като полиимид, PEEK или пасивирани изолатори от неръждаема стомана 316) между титановата глава и алуминиевата повърхност.
3. Мокър монтаж на уплътнител:Мокър монтаж на всички структурни титаниеви крепежни елементи с използване на еластомерни фуги или полисулфидни уплътнители (като AMS 3277), за да се елиминира навлизането на течност в фугите.
Съвместимост с химическа пост{0}}обработка и повърхностна обработка
Повърхностните обработки след -обработка влияят на праговете на умора, допустимите отклонения на размерите и устойчивостта на корозия. Химическите реакции на алуминиеви и титанови сплави определят кои повърхностни преобразувания са жизнеспособни. За да оцените диелектричните характеристики и границите на износване на анодните слоеве, прегледайте нашитепълно ръководство за довършване на алуминиева повърхностпокриващ MIL-A-8625 класификации.

Стандарти за анодиране на алуминий и хроматно преобразуване
Алуминият проявява изключителна адаптивност към вани за електролитно и химическо преобразуване:
· Тип II сярно анодиране (MIL-A-8625 тип II):Изгражда покритие от алуминиев оксид с дебелина между 8 µm и 25 µm. Той лесно приема органични багрила, осигурявайки козметично оцветяване заедно с базова защита от корозия за автоматизирани корпуси и потребителски-сглобки.
· Анодиране с твърдо покритие тип III (MIL-A-8625 тип III):Работи при по-ниски температури на ваната (0 градуса до 5 градуса) с по-високи плътности на тока, за да се получи плътен керамичен слой с дебелина 50 µm. Твърдото покритие постига нива на твърдост на повърхността между 60 и 70 HRC, подобрявайки драстично устойчивостта на износване на плъзгащи се релси и отвори на цилиндри. Допустимите размери трябва да отчитат 50% проникване на покритието в основния метал и 50% нарастване на външните размери на всяка страна (25 µm нетен радиален растеж).
· Химическо преобразуващо покритие (MIL-DTL-5541, Alodine или Chem-Film):Произвежда микроскопичен хроматен или не-шеставалентен пасивиращ филм с дебелина под 1 µm. Той запазва електрическата проводимост, осигурява точки за заземяване на кутиите на електрониката и служи като адхезивен грунд за военни покрития.
Титаниево цветно анодиране, анти{0}}обработки и пасивация
Титанът не може да се обработва в стандартни резервоари за анодиране със сярна киселина. Тъй като титанът лесно генерира стабилен, самовъзстановяващ се естествен оксиден филм (TiO2) когато е изложено на атмосферен кислород, инженерството на повърхността се фокусира върху анти-настъргване, подобряване на термичната бариера и био-интеграция:
· Тип II анодиране на титан (AMS 2488):Специализирано лечение с алкална вана, създаващо матово сиво покритие, предназначено специално за потискане на анти-надраскването и задръстванията. Той променя кристалната структура на граничния слой, позволявайки на титаниевите CNC части да функционират в плъзгащ или въртящ се контакт без катастрофално студено-заваряване.
· Цветно анодиране тип III (ISO 9717):Не използва оцветители. Вместо това вариращите електрически напрежения (15 V до 110 V) манипулират точната нанометрова дебелина на прозрачния слой от титанов оксид. Светлинните вълни се отразяват както от външната оксидна повърхност, така и от долния метален субстрат, създавайки интерферентни цветове (бронзов, син, златен, лилав). Този процес е широко разпространен в медицинските компоненти за цветно-кодиране на ортопедични костни пластини, костни винтове и хирургически инструменти, без да се въвежда токсична химия на багрилото в биологичната тъкан.
· Химическа пасивация (ASTM F86 / ASTM A967):Киселинни цикли на измиване, използващи вани с азотна или лимонена киселина за отстраняване на свободни отлагания от желязо, оставени от карбидни крайни фрези, остатъци от месинг за EDM или работни приспособления. Това възстановява роднияустойчивост на корозияпреди внедряване в хирургически или аерокосмически системи.
· Физическо отлагане на пари (PVD):Титаниеви компоненти, подложени на висока-кинематика на триене, често получават тънки PVD покрития като диамантен-подобен на въглерод (DLC) или титанов карбо-нитрид (TiCN) с дебелина от 2 µm до 4 µm, повишавайки твърдостта на повърхността над 2500 HV.
Модел на разбивка на разходите: Защо офертите за машинна обработка на титан ескалират
Специалистите по снабдяване често изразяват изненада, когато преглеждат конкурентни оферти за идентични геометрии, от които са изработениалуминий или титан за машинна обработка. За да сравните разходите за суровини спрямо времето на производствения цикъл, консултирайте се с нашиятърговско ръководство за разходите за CNC обработка на алуминийза подробни оценки на партидите.

Стокова цена на заготовки и множители на обемна маса
На ниво слитък и заготовка Ti-6Al-4V има огромна ценова премия спрямо стандартните леки сплави:
· 6061-T6 Екструдирана заготовка:$4,50 до $7,00 за килограм
· 7075-T6 Студено обработена плоча:$9,00 до $14,00 за килограм
· Ti-6Al-4V (клас 5) Вакуумно разтопен прът:$42,00 до $75,00 за килограм
Тъй като титанът е с 60% по-плътен от алуминия, масата на суровата заготовка за една и съща обемна заготовка е значително по-тежка, което усложнява допълнителната такса за суровини. За части с агресивна геометрия на изхвърляне, където 80% от суровината се превръща в чипове, разликата в стойността на скрап е потресаваща: алуминиевите чипове запазват значителна стойност на възстановяване при рециклиране, докато замърсените титаниеви чипове дават минимални маржове за обратно изкупуване поради окисляване по време на рязане.
Време за цикъл на шпиндела и почасови работни ставки на машината
За да се предотврати термичното разграждане на режещите ръбове, обработката на титан изисква ниски скорости на повърхностно рязане (VcПо-малко или равно на 60 m/min) в комбинация с умерени скорости на подаване. За разлика от това, обработката на алуминий протича при повърхностни скорости до 1500 до 2500 m/min.
Помислете за структурно шаси на електрониката с размери 200 mm x 120 mm x 45 mm с дълбоки джобове, тънки ребра и 16 резбовани слепи отвора:
· В алуминий 6061-T6:Високо{0}}скоростната груба скорост на отстраняване на метал (MRR) достига 350 cm³/min. Пълната груба обработка, довършителни работи на джобове, пробиване на дупки и твърдо нарязване на резба отнемат приблизително 22 минути на 3-осов VMC, работещ с шпиндел с 12 000 RPM.
· В Ti-6Al-4V:Безопасният MRR не може да надвишава 35 cm³/min, за да се запази живота на инструмента. Изискванията за въртящ момент на шпиндела преместват обработката към машина с 50 конуса с висок-въртящ момент или редукторна машина с 40 конуса. Времето на цикъла се удължава до 148 минути.
Приемайки оперативна ставка на машинния цех от $85 на час за вертикален обработващ център с ЦПУ с висока-твърдост, оборудван сохлаждаща течност под високо{0}}налягане, цената на машинния труд ескалира от $31,15 за алуминий до $209,65 за титан за единица.
Бюджети за консумативи за инструменти и непредвидени рискове за скрап
При дългосрочно-производство на алуминий, една четири-фреза от твърд твърд сплав, струваща $60, може да обработи 200 до 400 компонента, преди да се наложи повторно шлайфане или изхвърляне. Износването на инструмента е постепенно и предвидимо.
При обработкаТитан клас 5, абразивна обработка-закалени стружки, високи напрежения на срязване и локализирани топлинни шипове разрушават бързо режещите ръбове. В нашите производствени линии в Dazao, титанова фреза за груба обработка обикновено изисква индексиране или подмяна на всеки 60 до 90 минути активно в-включване. Обработката на примерното шаси от титан изисква средно $38,00 износване на инструмента на готова част, в сравнение с $1,20 за алуминий.
|
Параметър за разпределение на разходите |
6061-T6 Алуминиева част |
7075-T6 Алуминиева част |
Ti-6Al-4V (клас 5) Част |
Въздействие на мултипликатора на разходите |
|
Сурови заготовки (200x120x45 mm) |
~20,00 $ (3,0 кг) |
~$35,00 (3,1 кг) |
~$230,00 (4,9 кг) |
6,5x до 11,5x разходи за суровини |
|
Време на цикъла на обработка |
22 минути |
26 минути |
148 минути |
5,7x до 6,7x разходи за машинно време |
|
Консумативи Износване на инструменти |
~$1,20 на бройка |
~$1,80 за брой |
~$38,00 за брой |
21x до 31x разходи за инструменти |
|
Охлаждаща течност и потребление на енергия |
Стандартно наводняване (5 бара) |
Стандартно наводняване (5 бара) |
Високо{0}}налягане (70 бара) непрекъснато |
1,8x режийни разходи за енергия |
|
Риск от скрап и разходи за инспекция |
Ниска (Минимално счупване на инструмента) |
Нисък (стабилни размери) |
Висока (прищипване на резбата, тънко{0}}огъване на стената) |
2,5x време за проверка на CMM и QA |
|
Очаквана единична цена на готовата част |
$65.00 - $85.00 |
$85.00 - $115.00 |
$450.00 - $580.00 |
5,3x до 6,8x увеличение на нетните разходи |
Инженерна матрица за избор: кога да обработвате алуминий срещу титан
Изборът на алуминий или титан за машинна обработка изисква структурирана оценка на топлинните граници, циклите на напрежение, целите на теглото и регулаторните стандарти.

Оперативни обвивки, където доминират алуминиевите сплави
1. Обем-Ограничени бюджетни тавани:Ако производствените серии надхвърлят 500 единици и целите за единична цена са под $150, титанът е икономически непрактичен, освен ако не е наложен от регулаторни критерии.
2. Термични радиатори и кутии за електроника:Загражденията, изискващи бързо вътрешно извличане на топлина далеч от силова електроника, микропроцесори или модули на батерии, изискват високата топлопроводимост на алуминия (167 W/m·K срещу 6,7 W/m·K).
3. Сложни призматични х-аутове:Геометриите, при които намаляването на обема на суровия запас надвишава 75%, постигат много по-висока ефективност на производството на алуминий поради неограничените скорости на отстраняване на метала.
4. Чиста структурна ефективност при стайна температура:Когато частите работят строго под 100 градуса при статично или ниско-циклично напрежение/компресия, алуминият 7075-T6 отговаря на специфичната якост на Ti-6Al-4V, като същевременно намалява значително еквивалентните на маса разходи за суровини. За първични полетни конструкции, работещи под критични температурни зони, нашитеспециализирано аерокосмическо ръководство за обработка на алуминийподчертава къде-сплавите с висока якост заместват титана.
5. Арматура за автоматизация и роботика:Високо{0}}компонентите за-подбор-и-поставяне на портала, връзките за окачване и крайните{3}}на-инструменти на рамото се възползват отстандарти за машинна обработка на автомобилни алуминиеви сплавикоито минимизират инерцията на въртене и натоварването на двигателя.
Критични прагове, изискващи клас 5 титан
1. Непрекъснато обслужване при висока-температура над 150 градуса:Пилони на двигатели, изпускателни скоби, корпуси за измерване в сондаж и конструкции на турбомашини, където алуминият губи целостта на издръжливостта.
2. Директна биологична интеграция и медицински изделия:Винтовете за закрепване на костите, гръбначните клетки, ортопедичните пластини и кутиите за имплантируеми сензори изискват абсолютната химическа пасивност и нет{0}}токсичния профил на Ti-6Al-4V ELI (клас 23) или чист титан. Докато титанът е задължителен за постоянните скелетни импланти, неинвазивните диагностични корпуси разчитат напрецизни CNC машинни алуминиеви медицински частиза намаляване на теглото на устройството. Алуминиевите йони причиняват биологична токсичност и са строго забранени за вътрешен човешки контакт.
3. Тежко циклично натоварване и висока -циклична умора:Компоненти, подложени на милиарди обръщания на напрежението с ниска{0}}амплитуда, при които алуминият неизбежно предизвиква микропукнатини поради липсата на истинска граница на умора.
4. Компактна структурна опаковка с високо-напрежение:Когато околните обеми на опаковката възпрепятстват увеличаването на структурното напречно-сечение, титанът осигурява необходимата граница на провлачване от 880 MPa в рамките на половината от физическия обем, необходим на 6061-T6.
5. Агресивно химическо и морско потапяне:Непрекъснато потапяне в гореща солена вода, хлорни разтвори или кисел суров петрол, съдържащ сероводород, където алуминият се разпада и корозира без сложни защитни покрития.
Насоки на Dazao DFM за рентабилно{0}}фрезоване с ЦПУ
За да се балансира единичното ценообразуване и да се предотвратят производствени затруднения, инженерният екип на Dazao препоръчва прилагането на пет правила за проектиране за технологичност (DFM) по време на първоначалното пускане на чертежа.

Радиуси на ъглите на джоба за предотвратяване на тракане и отклонение на инструмента
Никога не проектирайте остри вътрешни вертикални ъгли или не уточнявайте вътрешни радиуси (R), съответстващи на стандартните радиуси на челната фреза (като проектиране на точен радиус от 3,0 mm за 6,0 mm фреза). Това принуждава инструмента да задейства 90 градуса периферен контакт, причинявайки тракане и счупване на инструмента. Посочете вътрешни радиуси поне с 15% до 20% по-големи от стандартните размери на инструмента (например посочете R=3.75 mm за 6,0 mm проход на фреза), за да позволите гладки трохоидални траектории на инструмента.
Ограничения на дълбочината на резбата за елиминиране на счупването на метчиците
В титаниеви компоненти ограничете дълбочината на захващане на вътрешната резба на слепия -отвор до 1,5 до 2,0 пъти номиналния диаметър на резбата (1,5D до 2,0D). Нарязването на резба, по-дълбоко от 2.0D, води до незначително структурно подобрение на здравината-на издърпване, като същевременно увеличава експоненциално риска от блокиране на накрайника. Поддържайте хлабини на метчиците с плоско дъно от най-малко 1,5 × стъпка, за да поемете биенето на резба в една-точка.
Правила за структурна дебелина на стената и аспектно съотношение
Затитанови CNC части, задайте целите за дебелина на структурната стена над 1,2 mm, когато е възможно. Когато тънките ребра са неизбежни, ограничете съотношението височина-към-дебелина (H/T) до по-малко от 10:1. При алуминиевите компоненти високоскоростното фрезоване лесно се приспособява към дебелини на стените до 0,6 mm, но титанът изисква по-дебели основи за решетка, за да поеме силите на рязане без деформация на пружината.
Коефициенти на надвисване на инструмента и хлабина на дълбока кухина
Избягвайте дълбоки кухини, изискващи съотношения на надвисналата част-към-диаметър (L/D) на ножа, по-големи от 4:1. С модул на еластичност от 110 GPa, инструментите с голям-обсег от титан се огъват бързо, причинявайки конус на стените, високо-скърцане на инструмента и ускорено начупване на ръбовете. Ако дълбоките кухини са задължителни, разделете монолитните конструкции на под-комплекти с болтове.
Контролен списък за технически чертежи на RFQ за директна оферта
За да получите приложима, много точна оферта от нашия инженерен отдел, уверете се, че вашите CAD пакети включват:
· Родни 3D CAD файлове (STEP AP214/AP242 или Parasolid), съчетани с 2D PDF чертежи с пълни размери.
· Изрично геометрично оразмеряване и толерантност (GD&T) еталонни данни, като се избягват общи допуски на заглавния-блок, по-строги от ±0,025 mm, освен ако не се изисква функционално.
· Ясни спецификации за производство на резби (посочващи дали са необходими резбови вложки като Helicoil или стандартни резби).
· Работни термични диапазони и стандарти за повърхностно преобразуване (като MIL-A-8625 тип III или AMS 2488).
Поискайте преглед на DFM и директна фабрична оферта
Балансирането на механичната производителност спрямо производствените разходи изисква прецизно съгласуване на материала и процеса. Преди да пуснете финализирани производствени разпечатки,изпратете вашите CAD модели за задълбочен преглед на производството на DFMи незабавен източник-фабрични цени от инженерния екип на Xiamen Dazao Machinery.

Често задавани въпроси
01.Защо пробиването на слепи микро{0}}дупки в Ti-6Al-4V често води до счупени инструменти?
02.Защо тънките стени вибрират повече при фрезоване на титан, отколкото алуминий 7075-T6?
03.Могат ли титаниеви крепежни елементи директно да се завинтват в алуминиеви скоби за намаляване на теглото?
04.Безопасно ли е сухото CNC фрезоване или минимално количество смазване за титанови части?
05.Защо обработващият с ЦПУ титан струва 4 до 7 пъти повече от алуминия?
06.Винаги ли титанът е по-лек от алуминия за високоякостни механични компоненти?