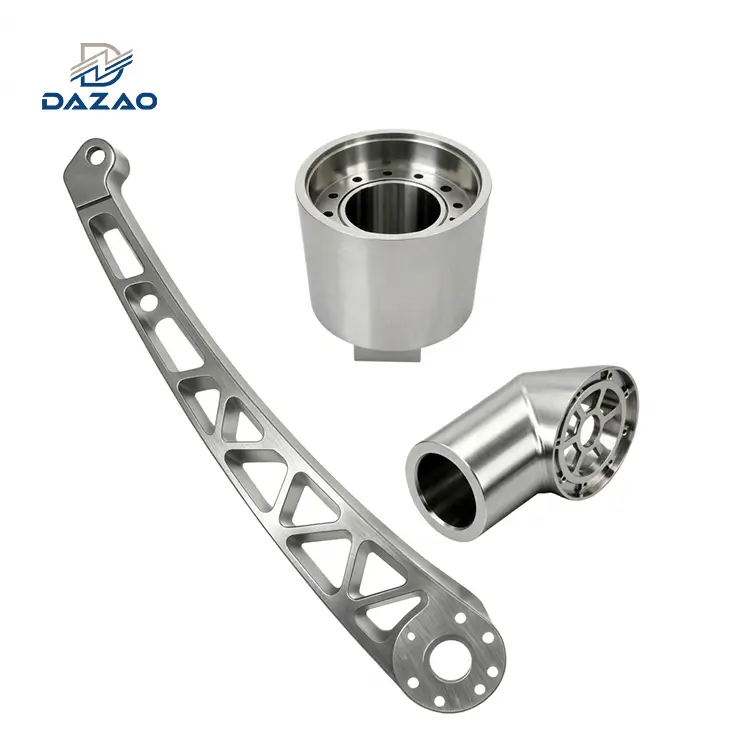
Избор на правилнияпроцес на производство на алуминийизисква балансиране на производствения обем, толеранс на размерите и механично натоварване. Запроизводство на алуминий в малък обем(1 до 500 единици),прототипна CNC обработкаизползванеAl6061-T6илиAl7075-T6предлага най-краткото време за изпълнение (3 до 7 дни) и най-строгия толеранс (±0,01 mm) без предварителна инвестиция в инструменти.
При мащабиране до среден-обем (500 до 5000 единици), финансовата повратна точка между много-оситеCNC производство на алуминийи мек-инструменталуминиево леене под наляганезависи от нивата на скрап при вторична обработка (обикновено 4% до 8% в отливките) и инженерните часове за редизайн на ъгъла на наклона. Термично изкривяване в тънкостенни-обработен алуминиев прототипкомпоненти се елиминира чрез внедряване на pre-stretched6061-T651материал и 3-етапен цикъл на отгряване за освобождаване на напрежението при 175 градуса за 2 часа.
Практическите реалности на снабдяването с машинно обработени алуминиеви компоненти
Инженерните купувачи и ръководителите на проекти в областта на роботиката, аерокосмическата промишленост, автомобилостроенето и разработката на медицински хардуер често се сблъскват със скъпи затруднения по време напроизводство на алуминиеви части. Изкривяване на размерите след освобождаване от скоби, несъответствия в цветовете на анодизиране от-за-партида, непредвидени такси за инструменти и структурни повреди по време на мащабиране на прототип представляват често срещани точки на повреда в глобалните вериги за доставки.
Много онлайн ръководства предоставят общи дефиниции за метали без технически данни от действителните машинни подове. Xiamen Dazao Machinery, създадена през 2000 г. със сертификати ISO9001:2015 и IATF16949:2016, подходипроизводство на алуминий по поръчкаот практическа инженерна гледна точка. Произведени над 500 000 прецизнипрототипни алуминиеви частии компоненти за производствен клас, това ръководство представя необработени данни от цеха за машинна обработка, механика на термични натоварвания, формули за разходи и протоколи за проектиране за технологичност (DFM) за рационализиране на решенията за доставка.
Матрица за избор на алуминиева сплав: балансираща обработваемост, якост на опън и реакция на анодиране
Изборът на оптималната сплав е в основата на ефективнатапроизводство на метални прототипи. Алуминиевите сплави попадат в две основни категории: ковани сплави (използвани вCNC алуминиев прототипфрезоване, ламарина и екструдиране) и лети сплави (използвани при леене под високо{0}}налягане).
Преглед на кованите алуминиеви сплави
· Al6061-T6:Индустриалният стандарт заперсонализирани алуминиеви прототипии структурни компоненти. Съдържа магнезий (0,8-1,2%) и силиций (0,4-0,8%) като основни легиращи елементи. Той осигурява умерена граница на провлачване (276 MPa), отлична обработваемост и превъзходна устойчивост на корозия.
· Al7075-T6:Свръх{0}}високо{1}}аерокосмическа сплав, легирана с цинк (5,1-6,1%) и мед (1,2-2,0%). Той показва граница на провлачване от 503 MPa и твърдост по Бринел от 150 HB, съперничейки на структурна стомана, като същевременно поддържа една трета от плътността (2,81 g/cm³).
· Al5052-H32:Не-термо{1}}сплав с високо съдържание на магнезий (2,2-2,8%). Отличава се с превъзходна-формоспособност и устойчивост на корозия в солена вода, което го прави основният избор запроцес на производство на алуминийприложения, включващи корпуси и скоби от ламарина.
· Al2024-T3:Високо{0}}медна сплав (3,8-4,9%), предлагаща висока устойчивост на умора и якост на опън (483 MPa). Често се определя за конструкции на самолети, въпреки че показва по-ниска заваряемост и устойчивост на атмосферна корозия в сравнение с 6061.
Преглед на лятите алуминиеви сплави
· A380:Най-широко използваната сплав-за леене под налягане. Осигурява оптимален баланс между способност за леене на течност, механични свойства (граница на провлачване 160 MPa) и топлопроводимост (96,2 W/m·K).
· ADC12:Японска стандартна силициева{0}}медна-алуминиева-сплав за леене под налягане с висока течливост, идеална за сложни, тънкостенни-производство на алуминиеви компоненти.
· A356: Основна леярска сплав, използвана при леене в пясък и постоянни форми. Често термично-обработени до състояние T6 за високо{3}}автомобилни колела и структурни корпуси, изискващи висока якост на счупване.
|
Степен на сплав |
Граница на провлачване (MPa) |
Якост на опън (MPa) |
Оценка на обработваемост (%) |
Оценка за заваряемост |
Качество на анодиране |
|
Al6061-T6 |
276 |
310 |
80% (отличен) |
добре |
Супериор (Тип II) |
|
Al7075-T6 |
503 |
572 |
70% (справедливо) |
беден |
Отличен (твърда козина) |
|
Al5052-H32 |
193 |
228 |
50% (умерено) |
Отлично |
добре |
|
Al2024-T3 |
345 |
483 |
75% (добър) |
Справедлива |
Справедливо (обезцветяване) |
|
A380 (Екипаж) |
160 |
320 |
60% (умерено) |
беден |
Лошо (тъмно петно) |
|
ADC12 (Отлят) |
150 |
310 |
60% (умерено) |
беден |
беден |
Механични компромиси-: обработваемост срещу заваряемост срещу реакция на анодиране
· Al7075-T6 анодиране срещу заваряване:Al7075 образува плътен, равномерен оксиден слой по време на твърдо анодиране тип III (с дебелина до 50 µm), осигурявайки повърхностна твърдост до 450-500 HV. Въпреки това, високото съдържание на мед и цинк насърчава микропукнатини по време на заваряване чрез стопяване (TIG/MIG). Инженерно правило: Използвайте механични крепежни елементи или заваряване чрез триене с разбъркване (FSW) за модули 7075.
· Ограничения за смилане на Al5052:Al5052 показва поведение на смолиста стружка по време на тежки операции на CNC фрезоване, което води до изграден-ръб (BUE) на режещите инструменти. Инженерно правило: Резерв 5052 за лазерно рязане и огъване на преси. ПосочетеAl6061-T6за компоненти, изискващи висока-плътностпрототипна CNC обработка.

Техническа представа 1: Остатъчно напрежение и термично изкривяване в тънко{1}}стенни алуминиеви прототипи с ЦПУ
Честа причина за повреда на размерите вфункционален алуминиев прототиппроизводството е деформиране след-откачване. Когато голяма плоска плоча (като 400 mm x 300 mm x 15 mm плоча на шаси) претърпи тежко отстраняване на материал (над 60% степен на отнемане на материал), вътрешните асиметрични остатъчни напрежения се компресират и разширяват неравномерно.
Механика на вътрешното остатъчно напрежение
Екструдираните или горе{0}}валцуваните алуминиеви плочи запазват вътрешни охладени топлинни напрежения. Разпределението на надлъжното остатъчно напрежение (σr) през дебелината на плочата h следва параболичен профил:

където:
· σмакс= максимално напрежение на опън при външната обвивка (+40 до +80 MPa)
· z=разстояние от неутралната ос
· h=обща дебелина на плочата
Когато високоскоростните фрези отрязват горния слой на материала, равновесието на напрежението се нарушава. Неуравновесеното напрежение на опън в дъното причинява пружиниращо връщане, което води до деформация на наклон (δ):

където:
· L=дължина на частта (mm)
· E=модул на еластичност (68,9 GPa за Al6061)
· h=оставаща дебелина на стената (mm)
Xiamen Dazao Machinery Протокол за намаляване на стреса
За да се гарантират толеранси на плоскост под ±0,02 mm на голямобработен алуминиев прототипкомпоненти, Xiamen Dazao Machinery налага производствен протокол от 4 стъпки:
1. Избор на стоков материал:МандатAl6061-T651плоча. Обозначението T651 потвърждава, че напрежението на материала е-освободено чрез процес на механично разтягане (1,5% до 3% постоянно фиксиране) след топлинна обработка на разтвора, намалявайки вътрешното остатъчно напрежение с до 85%.
2. Симетрично отстраняване на запаси:Редувайте грапави проходи еднакво между лице A и лице B, като използвате индексируеми челни фрези с високо-подаване (Vc=800 m/min, fz=0.12 mm/зъб).
3. Отгряване за облекчаване на термично напрежение:За детайли с критични допуски, вмъкнете междинна термична обработка между грубата обработка и окончателното преминаване. Загрейте частите до 175 градуса ± 5 градуса, задръжте за 2 часа и въздушно-охлаждайте бавно вътре в пещта със скорост < 20 градуса/час.
4. Под-обработка на трескане/вибрация на скоба:Преди последния лек финален проход (0,2 mm дълбочина на рязане), освободете напълно хидравличните менгемета, позволете на частта да се разшири/отпусне естествено и повторно -затегнете с минимален необходим въртящ момент (3,5 N·m), като използвате персонализирани меки челюсти. За подробни граници на толерантност за различни класове алуминий вижте нашата изчерпателна информацияРъководство за толерантност на CNC алуминиев прототип.
Сравняване на 4-те основни метода за обработка на алуминий: CNC, екструдиране, леене под налягане и ламарина
Изборът на оптимален процес на производство на алуминий директно диктува разходите за инструменти, времето за изпълнение и единичните цени.
|
Метрика на процеса |
CNC обработка (много{0}}оси) |
Профилно екструдиране |
Леене под-високо налягане |
Производство на ламарина |
|
Икономически обем |
1 - 1 000 единици |
1,000 - 100,000+ |
5,000 - 500,000+ |
50 - 5 000 единици |
|
Разходи за инструменти |
$0 (само графики) |
$1,500 - $6,000 |
$15,000 - $80,000 |
$200 - $1,500 |
|
Време за изпълнение |
3 - 7 дни |
3 - 5 седмици |
6 - 12 седмици |
5 - 10 дни |
|
Минимална дебелина на стената |
0,5 мм |
1,2 мм |
1,5 мм |
0,8 мм |
|
Стандартна толерантност |
±0,010 мм |
±0,15 мм |
±0,05 мм |
±0,10 mm |
|
Тенденция на единичните разходи |
Висока/плоска |
Много ниско |
Ултра{0}}Нисък |
Умерен |
Производство на алуминий с ЦПУ и услуга за обработка на прототипи с ЦПУ
CNC производство на алуминийизползва 3-осни, 4-осни и 5-осни субтрактивни центрове за фрезоване/струговане за рязане на твърди заготовки във високопрецизни части.
· Основни възможности:Идеален забърз алуминиев прототипитерация ипроизводство на алуминий в малък обем. Създава висока геометрична сложност, джобове, резбовани отвори и прецизни отвори за лагери без постоянна инвестиция в инструменти. За стратегии за настройка стъпка{2}}по-се консултирайте с нашите специалниалуминиево ръководство за CNC обработка.
· Прецизен показател:Стандартните допуски, поддържани от Dazao Machinery, варират от ±0,012 mm до ±0,005 mm при 5-осни обработващи центри Hermle.
· Ограничение:Големият обем на отстраняване на стружки увеличава времената на единичния цикъл и процентите на скрап на материала в сравнение с почти-чистите-процеси на формово леене.
Процес на екструдиране на алуминий
Процесът на екструдиране принуждава нагрети алуминиеви заготовки (450 градуса - 500 градуса ) през профил на матрицата от закалена стомана под високо хидравлично налягане (1000 до 10 000 тона).
· Основни възможности:Произвежда дълги, еднакви напречни-профили, като структурни рамки, монтажни шини и LED радиатори. Високоефективен запроизводство на голям обем алуминий.
· Инвестиция в инструменти:Ниска цена на матрицата ($1,500 - $5000) в сравнение с леярските форми.
· Ограничение:Ограничен до 2D профилни геометрии по вектора на екструдиране. Вториченуслуга за обработка на прототип с ЦПУнеобходими са операции за напречни отвори, слотове и резби.
Процес на леене под налягане на алуминий
Леенето под високо{0}}налягане (HPDC) инжектира разтопен алуминий (650 градуса) в кухина на матрица от закалена стомана при висока скорост и налягане над 70 MPa.
· Основни възможности:Най-добрият метод заалуминиеви части за масово производствос тънки стени (1,5 mm до 3,0 mm) и сложни вътрешни ребра. Високи производствени скорости (до 120 изстрела/час).
· Инвестиция в инструменти:Високи първоначални разходи за твърди инструменти ($15 000 до $80,000+) и дълги срокове за производство на матрицата (45 до 60 дни).
· Ограничение:Риск от вътрешна газова порьозност, причинена от турбулентно пълнене на матрицата по време на високо{0}}инжектиране. Порьозността влошава живота на умора и ограничава термичната обработка след-леене.
Производство на алуминиева ламарина
Използва CNC лазерни ножове за влакна, револверни щанцови преси и хидравлични абканти за рязане, нарязване и огъване на алуминиев лист (Al5052 или Al6061).
Ключови възможности:Рентабилен-за електронни корпуси, скоби, автомобилни топлинни щитове и панели на шасито.
Правило за огъване:Минималният вътрешен радиус на огъване трябва да е равен или надвишава 1,5 × t (където t=дебелина на листа) за Al5052, за да се предотврати напукване на външния радиус.

Техническа представа 2: Модел на повратна точка на среден-обем (500 до 5000 единици) - CNC срещу леене под налягане Анализ на ROI
Често предизвикателство за мениджърите по доставки е изборът на оптималнотометоди за производство на алуминийпо време на-среден мащаб на производство (500 до 5000 единици).
Скрити разходи за леене под налягане срещу CNC обработка
Генеричните модели често сравняват обикновената единична цена на ЦПУ с единичната цена за леене под налягане, като пропускат три основни фактора на разходите:
1. Редизайн на проектния ъгъл и инженерни часове:Отливането под налягане изисква ъгли на наклон от 1 до 3 градуса на всички вертикални стени. Препроектирането на свързващи компоненти и актуализирането на CAD модели обикновено отнема от 20 до 40 инженерни часа ($1,500 - $3000).
2. Порьозност и процент на скрап при вторична обработка:Отливките изискват вторична CNC обработка на свързващи се повърхности и отвори с резба. Вътрешната порьозност на отливката, изложена по време на обработка, генерира проценти на скрап между 4% и 8%, в сравнение с < 0,5% за заготовкатаcnc обработка на прототипи.
3. Поддръжка и амортизация на матрицата:Обновяването на матрицата, смяната на щифта на сърцевината и ремонтът на термична умора добавят средно $0,40 до $1,20 на част за жизнен цикъл от 10 000 удара.
Формула за обща цена на притежание (TCO).
Изчислете истинския обем-на равностойност (Vbe), като използвате този математически модел:


където:
· Cмухъл= Цена на матрицата за твърди инструменти ($25 000)
· Cприспособление= Цена на модулно CNC меко приспособление ($800)
· Cредизайн= Инженерни CAD разходи за модификация ($2000)
· Sпорьозност= Процент на скрап при вторична обработка поради кухини при отливане (6%)
· Rмашина= CNC скорост на вретено на час ($45/час)
|
Фактор на разходите |
Вариант A: 100% CNC обработка (Al6061-T6 Billet) |
Вариант B: HPDC леене под налягане + CNC (лея сплав A380) |
|
Предварителна такса за инструменти/формули |
$800 (персонализирани джигове) |
$28 000 (стоманена матрица) |
|
Редизайн на DFM / CAD |
$0 (Директно от CAD) |
$2400 (30 часа инженерство) |
|
Разходи за суровини / единица |
$12,50 (блок 120x120x80mm) |
$3,20 (тегло на блока) |
|
Време за обработка / леене |
18 минути ($13,50) |
45 секунди кастинг ($1,80) |
|
Вторична CNC обработка |
$0 (Завършено в настройката) |
4 минути обработка ($3,00) |
|
Коефициент на вторичен скрап |
0.5% ($0.13) |
6.0% ($0.48) |
|
Повърхностна обработка на единица |
$3,00 (прозрачен анодизиран) |
$2,50 (прахово покритие) |
|
Единична цена при 500 единици |
$29,93 / единица |
$90,98 / единица (амортизирана инструментална екипировка) |
|
Единична цена при 2500 единици |
$29,20 / единица |
23,14 $/единица (Зона-на рентабилност) |
|
Единична цена при 10 000 единици |
$28,80 / единица |
$13,78 / единица (масово производство) |
Присъда:Под 1800 единици, много-осCNC производство на алуминийосигурява по-ниска TCO и елиминира{0}}рисковете във времето за изпълнение. Над 2500 единици, леенето под налягане на алуминий предлага ясни предимства в-разходите за единица, след като капиталът на инструментите е напълно амортизиран.
Преодоляване на празнината: Преход от обработка на прототипи с ЦПУ към масово производство
Преход от инициалинженерен прототипдо пълен-мащабалуминиеви части за масово производствое често срещана точка на провал на проекта. Физически прототипи, които се представят добре като дискретниперсонализирани алуминиеви прототипичесто се сблъскват с производствени повреди, когато преминават към високо{0}}автоматизирани линии.
Илюзията за създаване на прототипи
По време на раннитебърз алуминиев прототипработи, CNC програмистите изрязват компоненти от масивна заготовка, като използват удължени дължини на инструмента, персонализирани стъпки-над рутинни процедури и дълги работни часове на шпиндела. Цената е на второ място спрямо скоростта.
Въпреки това, превеждането на този точен CAD дизайн в aпроизводство на голям обем алуминийпроцес (като леене под налягане или екструзия) въвежда големи физически ограничения:
· Не{0}}унифицирани стенни секции:Дебелите твърди издатини, съседни на тънките външни стени, причиняват сериозни следи от потъване и кухини от свиване по време на втвърдяването на отливката.
· Остри вътрешни джобове:Челните фрези с ЦПУ лесно изрязват квадратни вътрешни джобове, ако се използват инструменти с малък размер. Въпреки това, щифтовете за леене под налягане и матриците за екструдиране се чупят под остри топлинни ъгли, което изисква минимален вътрешен радиус (R По-голям или равен на 1,5 mm).
Ключови правила за оптимизиране на DFM за производство на алуминий по поръчка
За оптимизиране на части за-производство в голям обем, като същевременно контролиратецена на алуминиев прототип, следвайте нашите пълниРъководство за проектиране на CNC обработка на алуминийи прилагайте тези основни правила на DFM:
1. Оптимизация на вътрешния радиус на джоба:Избягвайте 90-градусови вертикални преходи на стените в джобовете. Посочете радиус на вътрешен ъгъл (R), равен на поне 0,2 × дълбочина на джоба. Това позволява на CNC програмистите да работят с по-големи, по-твърди челни фрези при по-високи скорости на подаване без дрънкане на инструмента или преждевременно счупване на ножа.
2. Правило за еднаква дебелина на стената:Поддържайте еднакви дебелини на стените във всички секции от ляти или екструдирани алуминиеви компоненти. Преход на номиналната дебелина на стената постепенно, като се използва съотношение на конусност 1:3, за да се елиминират концентрациите на напрежение и деформацията при термично свиване.
3. Стандарт за дълбочина на отвора с резба:При бързото прототипиране с ЦПУ, дълбоките резбовани отвори отнемат време на цикъла и увеличават риска от счупване на резби. Ограничете дълбочината на резбата до 1,5×номинален диаметър на резбата (1,5D). Захващането на резбата отвъд 2D осигурява незначително увеличаване на якостта в алуминиевите сплави.
|
Параметър на функцията |
Не{0}}оптимизиран дизайн |
DFM оптимизиран дизайн |
Въздействие върху единичните разходи |
|
Вътрешен радиус на джоба |
R=0.5 mm (остър) |
R=4.0 mm (удобен за инструменти) |
-22% разходи за обработка |
|
Вариация на дебелината на стената |
Стъпка на преход (2 до 8 mm) |
Гладък конус T=3.0 mm |
Елиминира дупката на мивката |
|
Коефициент на дълбочина на резбата |
Дълбочина=3.5x D |
Дълбочина=1.5x D |
-15% износване на инструменти |
|
Спецификации за толерантност на размерите |
Универсален ±0,005 мм |
Функционален ±0,012 до 0,1 мм |
-35% разходи за проверка |
Xiamen Dazao Machinery 24-часов протокол за одит на DFM
Когато инженерните екипи изпращат 3D CAD файлове (STEP/IGES) за aуслуга за обработка на прототип с ЦПУцитат, Xiamen Dazao Machinery извършва автоматизиран 24-часов DFM одит:
· Термично картографиране на дебелината на стената:Идентифицира тънки стени под 0,6 mm, които рискуват вибрации по време на фрезоване или студени дефекти на припокриване по време на отливане.
· Анализ на обхвата на инструмента и пропорциите:Изчислява съотношенията-към-диаметър за всички дълбоки джобове. Дълбоките джобове, надвишаващи 5 × D, задействат предупреждение за регулиране на радиусите или разделяне на сглобката.
· Проверка на стека-на толерантност:Кръстосаните -препратки към строги допуски (под ±0,008 mm) срещу функционални свързващи характеристики, за да се гарантира, че не-критичните повърхности не повишават ненужно производствените разходи.
Повърхностно покритие и консистенция на анодизиране: Елиминиране на козметични дефекти и несъответствия в цвета на партидата
Повърхностните обработки представляват последната критична фаза напроизводство на алуминиеви части. Докато покритията предпазват частите от корозия в околната среда и механично износване, довършването на повърхността остава зона с висок-риск за естетически дефекти и размерен скрап.
|
Тип лечение |
Дебелина на слоя (µm) |
Повърхностна твърдост (HV / Vickers) |
Устойчивост на корозия (часове със солен спрей) |
Основно приложение |
|
Тип II анодизиране |
5 - 25 µm |
200 - 300 к.с. |
168 - 336 часа |
Козметика, Цветно кодиране |
|
Тип III Твърда козина |
25 - 50 µm |
400 - 500 к.с. |
1,000+ часа |
Износващи плочи, отвори за бутала |
|
Бластиране на мъниста |
N/A (Изваждане) |
N/A |
Рейтинг на неблагороден метал |
Подготовка за матова текстура |
|
Хроматен филм |
0.2 - 1.0 µm |
ниско |
96 - 168 часа |
Електрическо заземяване |
|
Прахово боядисване |
60 - 120 µm |
100 - 150 к.с. |
500 - 1 000 часа |
Външни заграждения |
Преглед на стандартните алуминиеви повърхностни обработки
· Анодиране със сярна киселина тип II:Електрохимичен процес, който превръща алуминиевата повърхност в издръжлив филм от алуминиев оксид (5 до 25 μm). Предлага отлична абсорбция на цветни багрила (черно, синьо, червено, златно) за козметичен потребителски хардуер и медицински устройства.
· Анодиране с твърдо покритие тип III:Изпълнява се при по-ниски температури на електролита (0 градуса до 5 градуса) и по-високи плътности на тока. Създава плътен слой (25 до 50 μm) с висока устойчивост на износване, подходящ за аерокосмически задвижващи механизми и хидравлични клапани.
· Бластиране на мъниста:Задвижва стъклени перли или среда от алуминиев оксид при високо налягане (0,2 до 0,5 MPa), за да създаде равномерно, не-насочено матово покритие. Стандартните размери на стъклените перли варират от #80 (груб мат, Ra≈3,2 μm) до #120 (сатенирано покритие, Ra≈1,6 μm).
· Химическо преобразуващо покритие (хромат / SurTec 650):Произвежда ултра{0}}тънък пасивиран проводим филм (<1 μm). Preserves electrical conductivity while preventing surface oxidation in electrical housings.
Техническа информация 3: Несъответствия в цвета на анодизираната партида и уловки в посоката на зърното
Честа точка на триене между андоставчик на алуминиеви компонентии екипите за доставка включват несъответствия на цветовете на много-компонентни анодизирани възли. Анодирането на две свързващи се части в различни партиди често води до забележими вариации на нюанса при стандартни светлинни условия.

Физическа механика на промяна на цвета на анодизирането
Дълбочината на цвета в анодизирания алуминий зависи от пречупването на светлината през порести хексагонални оксидни клетки. Три различни микро{1}}структурни фактора управляват оптичното отразяване:
1. Посока на валцоване на зърното (надлъжно срещу напречно):Екструдираният и валцуван алуминиев материал притежава удължени зърнести структури. Светлината се отразява по различен начин по надлъжната ос на зърното (RL) в сравнение с напречната ос (RT). Ако част А се фрезова успоредно на посоката на валцоване, докато част Б се фрезова перпендикулярно, те ще покажат визуално несъответствие в цвета дори когато се боядисват в един и същ химически резервоар.
2. Разпределение на интерметалните фази:Вариациите в концентрацията на силиций и желязо между стопилките на суровините променят скоростта на разтваряне по време на алкално ецване. Това измества микро-грапавостта на гравираната повърхност, променяйки оптичното разсейване на светлината.
3. Промени в размера на анодирането на растежа:Анодирането тип II консумира суров метал за отглеждане на оксидни клетки. Разделянето на дебелината следва съотношение 50:50: 50% проникване в основата, 50% натрупване навън. Анодизиращ слой от 15 μm увеличава външните размери на частта със 7,5 μm на повърхност, което изисква предварително-планиране на толеранса на анодизиране на отворите на прецизните лагери.
ΔDвъншен=+2⋅(0.5⋅tанодизирам)
където:
· ΔDвъншен= Общо разширение на диаметъра на вала (µm)
· tанодизирам= Целева дебелина на слоя оксиден филм (µm)
Протокол за качество на анодизиране на машини Xiamen Dazao
За да гарантира пълна консистенция на цвета и текстурата в производствените партиди, Xiamen Dazao Machinery прилага тези четири правила:
· CAD/CAM стандарт за посока на зърното:CAM програмистите трябва да подравнят основния вектор на траекторията на инструмента с оста на екструдиране или валцуване на суровия материал. CAD инженерните отпечатъци трябва изрично да маркират визуалните повърхности с еталонен вектор на посоката на зърното.
· Партидно заключване на-разтопения материал с единична топлина:Всички компоненти, принадлежащи към един комплект, са изрязани от суров материал, произхождащ от едно топлинно число на мелница (сертифицирано от MTR).
· Предварително-планиране на мястото за джигинг:Критичните свързващи повърхности трябва да имат обозначени места за контакт на шаблона (контактни маркировки), посочени на техническите чертежи, за да се предотврати излагането на необработен метал върху визуалните повърхности.
· Маскиране за прецизни отвори:Отворите с резба и отворите за прецизни лагери с допустими отклонения под ±0,010 mm трябва да бъдат маскирани със силиконови запушалки при висока-температура преди нанасяне на твърдо покритие тип III.
Разбивка на разходите за производство на алуминий: Суровини, цени на машини и скрити такси за RFQ
Разбиране на структурата на разходите напроизводство на алуминий по поръчкапозволява на купувачите на инженерство да оптимизират бюджетите си, без да компрометират механичните характеристики. За изчерпателна разбивка на ценова формула прегледайте нашата подробна информацияръководство за разходите за CNC обработка на алуминий.
|
Разходна категория |
Производство с ЦПУ в малък-обем (100 единици) |
Голямо{0}}отливане под налягане (10 000 единици) |
|
Запас от суровини |
25% - 30% |
40% - 50% |
|
CNC Машинно време / Настройка на труда |
45% - 55% |
15% - 20% |
|
Инструментална екипировка / Амортизация на мухъл |
5% - 10% |
15% - 25% |
|
Повърхностна обработка и покритие |
10% - 15% |
10% - 15% |
|
Качествен контрол и логистика |
5% - 8% |
3% - 5% |
Четири стълба на разходите за производство на алуминиеви компоненти
1. Индекс на разходите за суровини:Изчислено въз основа на спот цените на алуминиеви блокове на Лондонската метална борса (LME) плюс премии за мелници за сплави. Ефективното CAM разкрояване намалява брака на материала, но тежките операции на фрезоване (отрязване на твърди блокове) прехвърлят разходите за суровини директно на купувача.
2. Часове за обработка и амортизация на оборудването:Управлява се от машиночасови ставки ($35/час за 3-осно ЦПУ, 65−95/час за 5-осно едновременно ЦПУ). Сложните 3D органични контури изискват траектории с висока плътност, увеличаващи часовете на шпиндела.
3. Повърхностна обработка и вторична обработка:Специализирани покрития като тип III твърдо покритие или мас{0}}интензивно прахово покритие увеличават единичните разходи.
4. Разходи за контрол на качеството и инспекция на CMM:Компонентите с висока-прецизност, изискващи 100% инспекция на CMM и сертификати за пълна проследимост на материала (MTR), изискват допълнително време за тестване в сравнение със стандартната инспекция за вземане на проби (AQL 2.5).
Скрити разходи по веригата на доставки и предотвратяване на риска
· Пропуски в инспекцията (AQL 1.5 срещу AQL 4.0):Неуспехът да се определи граница на качеството на приемане (AQL) в поръчките за покупка често води до спорове. Определянето на AQL 1.0 за критични размери с нулев-дефект предотвратява високи нива на отхвърляне при пристигането.
· Защита от корозия по време на морски транспорт:Сурово обработеният алуминий, изложен на транзитна транзитна околна влага в океана, рискува окисляване на повърхността. Посочете вакуумно{1}}запечатани опаковъчни торби VCI (инхибитор на корозия на пари) с опаковки със сушител за всички международни морски превози.
Указания за искане на оферти от доставчик на обработка на алуминий
За да получите точна търговска оферта в рамките на 24 часа отдоставчик на обработка на алуминий, изпратете пълен инженерен RFQ пакет напоискайте оферта за обработка на алуминийсъдържащи:
· 3D CAD Native/Step файлове (.STEP или .IGES) заедно с 2D PDF технически чертежи с GD&T спецификации.
· Специфично обозначение на сплавта и състояние на топлинна обработка (напр. Al6061-T6, Al7075-T651).
· Необходими спецификации за повърхностна обработка (напр. тип II черно анодизиране, покритие Ra 1.6).
· Обемите на поръчките разделени на началниалуминиев прототипколичество и планиран годишен производствен цикъл.
Казуси от магазин-за етажа: Как Dazao разреши изкривяването и намали производствените разходи на EV радиатора с 41%
Истинското производствено изживяване се основава на отстраняването на неочаквани повреди на цех-подовете. Следните казуси от-реалния свят демонстрират как Xiamen Dazao Machinery разреши сложни производствени предизвикателства.
Казус 1: Изкривяване на корпуса на шарнира на роботизираната ръка и блокиране на лагера
Фон и режим на повреда
Производител на оригинално оборудване за роботи достави CAD файлове за корпус на роботизирано съединение Al7075-T6, включващ високо-прецизна тънкостенна-гнездо на лагера (∅85 000 mm+0.012/+0.000 mm). Първоначалните части, произведени от предишен доставчик, са преминали проверка на CMM, докато са захванати на масата на машината. Въпреки това, след като бяха извадени от приспособлението и изпратени в чужбина, леглата на лагерите се изкривиха в овална форма (из-закръгленост надвишава 0,035 mm), причинявайки незабавно блокиране на лагера по време на монтажа.

Анализ на първопричината
Високо{0}}скоростното фрезоване на дълбоки вътрешни джобове освободи небалансирани вътрешни напрежения, съхранявани в основния материал 7075-T6. Освен това, агресивните сили на затягане на 3-челюстния патронник деформираха тънката външна стена (2,0 mm) по време на крайното пробиване. Веднъж освободен, еластичното възстановяване причинява пружиниране, изкривявайки прецизния диаметър.
Xiamen Dazao машинно инженерно решение
1. Обновяване на материала и предварителна-обработка:Променен запас от суровини от стандартенAl7075-T6екструдиран прът към Al7075-T651 кована плоча с облекчено напрежение.
2. Модификация на последователността на процеса:Разделете обработката на три етапа:
· Етап 1: Грубо фрезоване на всички елементи, оставяйки 0,8 mm готов материал.
· Етап 2: Цикъл на-облекчаване на термичния стрес при 160 градуса за 3 часа, последван от стабилизиране на-температурата в стаята за 24 часа.
· Етап 3: Окончателно завършване с използване на специализирани пълни-хидравлични пайови-челюсти за равномерно разпределяне на натиска на затягане около периметъра (360-градусов контакт), вместо концентриран 3-точков натиск на челюстта.
3. Резултати:Концентричността и закръглеността се поддържат стриктно в рамките на 0,008 mm, напълно елиминирайки задръстванията на лагерите в производствен цикъл от 3000 единици.
Казус 2: Монтаж на радиатора на EV акумулаторна батерия (40% намаление на разходите)
Предистория и предизвикателство
Клиент на електрическо превозно средство изискваше персонализирана плоча за течно охлаждане (650 mm × 450 mm × 22 mm) за EV батериен пакет. Първоначалният дизайн изискваше пълна механична обработка на вътрешните флуидни канали от масивна твърда заготовка от 45 kg Al6061-T6, което доведе до неприемлива единична цена (285,00 $/единица) и времена на цикъла, надвишаващи 110 минути на компонент.
Инженерен анализ и редизайн на процеси
Издълбаването на вътрешни канали от масивна заготовка генерира 82% процент на скрап материал. Инженерите на Dazao преструктурираха производствения подход, като комбинираха два отделни производствени процеса:
· Фаза 1 Екструдиране на профил:Екструдиран много{0}}профил на основната плоча с вътрешни канали за поток, директно оформени по време на екструдирането, намалявайки отпадъците от суровини със 70%.
· Фаза 2 локализирано CNC фрезоване:Използвани са високо{0}}скоростни 4-осни центрове за фрезоване за обработка на уплътнителни портове на крайните капачки и интерфейси за монтаж.
· Фаза 3 заваряване с триене и разбъркване (FSW):Свързване на горната покривна плоча чрез-заваряване чрез триене и разбъркване в твърдо състояние. FSW образува херметични-фуги, без да разтопява основния метал, елиминирайки омекотяването на-засегнатата от топлина зона (HAZ) и термичното изкривяване.
|
Параметър Метрика |
Първоначално монолитно CNC фрезоване |
Dazao Екструзия + FSW хибриден метод |
|
Първоначално тегло на суровата заготовка |
45,0 кг |
12,8 кг |
|
Време на цикъл на обработка с ЦПУ |
110 минути |
14 минути |
|
Ефективност на използване на материала |
18% (82% скрап) |
85% (15% скрап) |
|
Процент на неуспешни тестове за налягане |
1.2% |
0,05% (FSW висока якост на ставите) |
|
Обща завършена единична цена |
$285,00 / единица |
$168,00 / единица (-41% намаление) |
Търговско въздействие
Хибридният процес намали единичните разходи с 41%, съкрати производствените срокове от 6 седмици на 12 дни и достави непропускливи охлаждащи плочи, сертифицирани да издържат на вътрешно налягане над 0,6 MPa.
Контролен списък за действия при обществени поръчки и персонализирано ръководство за оценка на доставчика на алуминий
Избор на надежденпроизводител на алуминиеви части по поръчкаизисква оценка на възможностите-на физическия цех, системите за инспекция и отзивчивостта на инженерите.
Основни критерии за оценка на компания за производство на алуминий
За да научите повече за нашето производствено оборудване и усъвършенствания 5-осов производствен капацитет, разгледайте нашия пъленвъзможности за производство на алуминиеви части по поръчка.
|
Категория на одита |
Доставчик на основно ниво |
Разширено ниво (стандарт Dazao) |
|
Машинна инфраструктура |
3-осни CNC вертикални фрези |
4-осни / 5-осни едновременни центрове |
|
Проследимост на материала |
Устно потвърждение |
Спектрометър PMI & Протоколи от тестове на мелница |
|
Оборудване за проверка |
Калипери и микрометри |
Zeiss CMM, оптичен профилометър, рентгенов-лъч |
|
Отзивчивост на поддръжката на DFM |
Директен цитат без обратна връзка |
Автоматизирано DFM и моделиране на напрежението за 24 часа |
|
Сертифициране на системата за качество |
Само ISO 9001 |
ISO 9001:2015 и IATF 16949:2016 |
Окончателен контролен списък за предварителна{0}}поръчка
Преди да пуснете поръчка за покупка (PO) на доставчик на алуминиеви компоненти, проверете следните технически точки:
Обозначение на сплавта и температурата:Дефинирани ли са изрично кодовете на материалите върху инженерните чертежи (напр. Al6061-T651 вместо общ алуминий)?
Допустими отклонения при чертане:Не{0}}некритичните толеранси облекчени ли са спрямо стандарта ISO 2768-m (среден), за да се избегнат ненужни разходи за обработка?
Спецификации за повърхностно покритие:Ясно ли са описани дебелината на анодизиращия филм (μm), цветовият стандарт (Pantone / RAL) и изискванията за маскиране?
Визуални идентификатори на лица:Маркирани ли са естетически козметични лица върху 2D чертежи, за да се предотвратят следи от контакт върху откритите повърхности?
Изисквания към опаковката:Предпазващо{0}}ръждата VCI фолио или опаковане от персонализирана пяна определено ли е за износ по море/въздух?

Често задавани въпроси
01.Защо моята алуминиева част 6061-T6 се огъна като банан веднага след разкачването?
02. Защо черният анодизиран алуминий се връща в различни нюанси в различните части?
03.Защо работещият ми CNC алуминиев прототип се провали, когато се превърна в леене под налягане?
04. Защо дълбоките отвори и фрезите се запушват в алуминий Al5052?
05. При какво производствено количество леенето под налягане всъщност е по-евтино от много{1}}осовата CNC обработка?
06.Как мога да предотвратя неочаквани такси за инструментална екипировка и вторични разходи за скрап при персонализирани алуминиеви RFQs?